
注塑机螺杆与机筒间隙:测量方法与更换标准
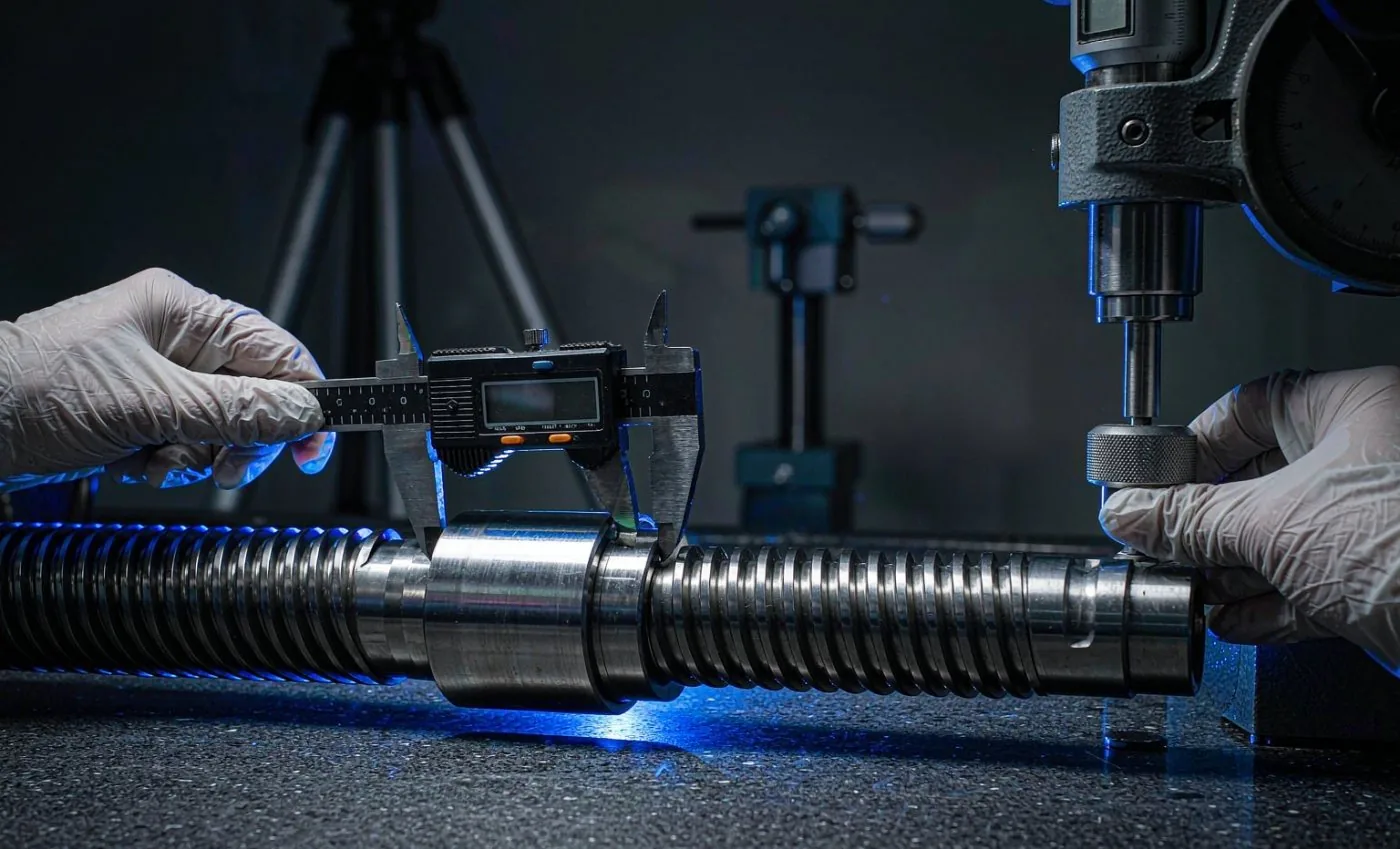
螺杆与机筒之间的间隙,决定了这一模料的塑化质量。间隙正常时,螺棱与机筒内壁之间只留一层熔膜;间隙变大后,熔体在加料段与计量段之间来回回流,表现为熔胶时间变长、熔温波动、制品重量不稳。判断注射单元是否该检修,间隙是最直接的指标。
间隙为什么决定塑化能力
螺杆转动时,固体树脂在螺槽内被输送、压实、熔融。输送的推动力来自螺棱与机筒内壁的相对滑动——如果间隙过大,已经熔融的物料会越过螺棱顶端回流到上一段,等于一边泵送一边泄漏。回流增加的直接后果是:
- 同样转速下熔胶时间变长,周期被迫拉长;
- 剪切热减少,熔温偏低且波动,需要靠加热圈补热,温差进一步加大;
- 止逆环同步磨损时,注射阶段回流叠加,余料量守不住,制品重量逐模下降。
所以间隙磨损很少是单一问题:螺杆磨了,机筒内孔也在被磨,止逆环与螺杆头的密封面同步受损。测量时要把三者放在一起看。
拆机后的标准测量方法
准确的间隙只能在拆机后测。需要内径量表(或内径千分尺)与外径千分尺各一把,步骤如下:
- 机筒内孔测量:沿轴向取前段、中段、加料段三个截面,每个截面在圆周方向测四点(上下左右),记录最大值与最小值。磨损通常集中在射嘴端前两倍直径范围内。
- 螺杆外径测量:对应上述三个位置测螺棱外径(不是螺槽底径),同样四点,判断是否单边磨损。
- 单边差值 = 机筒该截面内径 − 螺杆该位置螺棱外径。沿轴向列出整条间隙分布。
两个要点:一是测螺棱外径而不是螺槽底部,间隙看的是螺棱与内壁;二是单边磨损比均匀磨损更值得警惕——均匀磨损属于正常寿命消耗,单边深沟通常指向螺杆与机筒同轴度偏差、异物进入或加料段长期偏载,换新件之前要先解决根因。
不拆机时的间接判断
没有停机窗口时,可以用工艺表现做趋势判断。记录这三组数据,连续跟踪几周:
| 观察项 | 正常 | 指向间隙增大 |
|---|---|---|
| 熔胶时间(同转速同背压) | 逐月稳定 | 逐渐变长 10% 以上 |
| 余料量(同射出行程) | 偏差小于半个行程刻度 | 模间漂移,需频繁补调 |
| 熔温(红外实测料温) | 与设定差值稳定 | 实测偏低且波动变大 |
| 制品重量(连续 20 模) | 极差稳定 | 极差扩大,重量趋势性下降 |
间接判断只能说明"该安排拆机检查了",不能代替实测。安排检修前把趋势数据带上,有助于判断磨损速度。
间隙多大算超标
行业上有一些常用的经验参考范围,但各设备厂商的原厂标准不同,以下数值仅作判断参考,更换决策仍以您机台厂商的维修手册为准:
- 中小直径螺杆(直径 60 mm 以下)新机间隙通常在零点一到零点二毫米量级;直径越大,绝对间隙越大。
- 常见做法是按间隙占直径的百分比评估:超过直径约 0.5% 时塑化能力已有可感知的下降,接近或超过 1% 时通常需要更换。
- 另一个实用判据是螺棱宽度:磨损使螺棱顶面变窄,当剩余宽度不足原宽度一半时,螺棱抗压能力不足,继续使用磨损会加速。
拿不准时,把实测数据发给供应商或原厂核对。Centron 在报价前会根据您提供的机筒实测内径与螺杆外径数据,先确认间隙分布再谈加工方案,不按名义直径直接套型号。
需要按实测间隙核对加工方案时,把三个截面的内孔与螺棱外径数据发给我们即可,工程部按数据回复可加工的尺寸范围。