
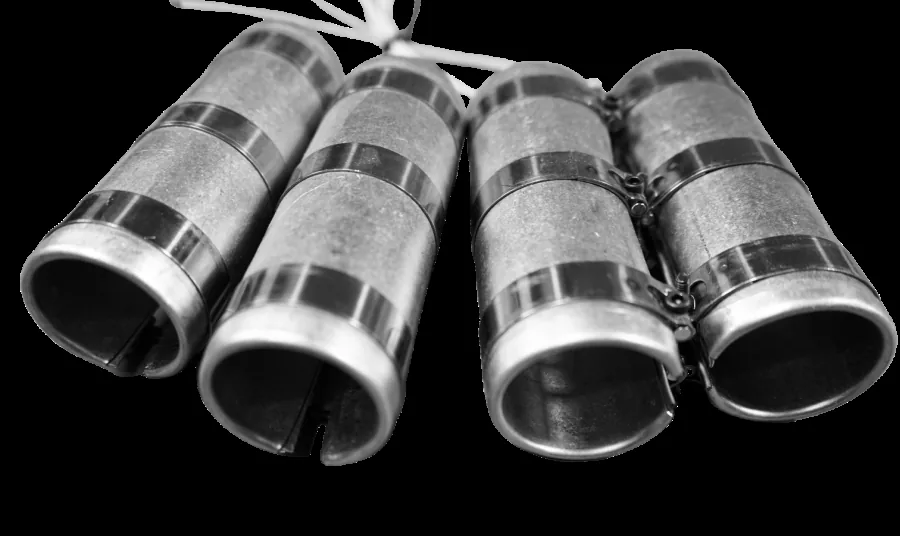
注塑机加热圈:云母、陶瓷与射嘴加热圈
注塑机加热件:射嘴加热圈、云母与陶瓷机筒加热圈、线圈加热器与单头加热管,按机筒直径、温区长度与功率密度配置,更换时可核对接线与温控表量程。
注塑机加热件:射嘴加热圈、云母与陶瓷机筒加热圈、线圈加热器与单头加热管,按机筒直径、温区长度与功率密度配置,更换时可核对接线与温控表量程。

热流道温控器与配件:分区模块、线缆、热电偶转接与接线盒,按分流板分区数量配置,支持多区独立控温与断偶报警,便于在新模试模阶段快速定位温差。

机筒温区、射嘴与热流道用热电偶,J 型与 K 型可选,探针长度、螺纹接头与引线按温控器与安装孔配置,用于温度反馈与超温保护,断偶会导致温控失灵。
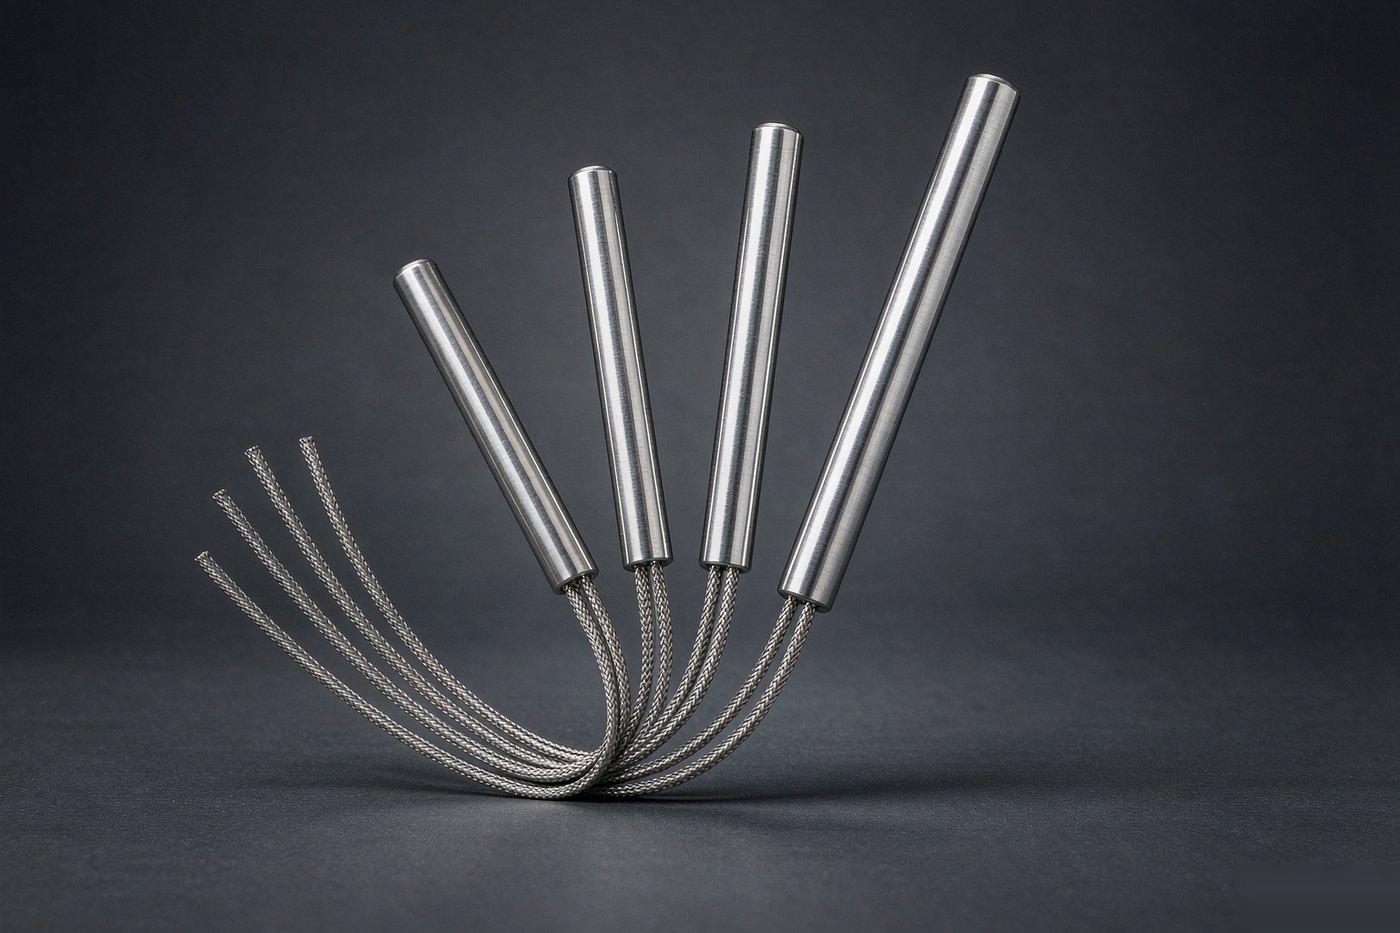
热流道与射嘴用小型单头加热管:小直径、短长度规格,按分流板孔位与射嘴尺寸选型,引线可做耐高温编织层,便于在狭小空间布线;布线密集时建议分路供电。
单头加热管高功率密度型号:单位面积功率更高、升温更快,适合热流道与紧凑空间,使用时需注意散热与温控配合,避免局部过热缩短寿命;插入深度需与实际孔径匹配。
单头加热管标准功率密度型号与选用:管径、长度、电压与引线方式,按安装孔尺寸与所需功率匹配,功率不足会导致升温慢与温控持续满负荷。
云母机筒加热圈的分区配置:按机筒直径与温区长度确定每段功率,引线与接线盒位置如何匹配现有机台,更换时的接线要点与常见接错;功率分配不均会导致两端温差。
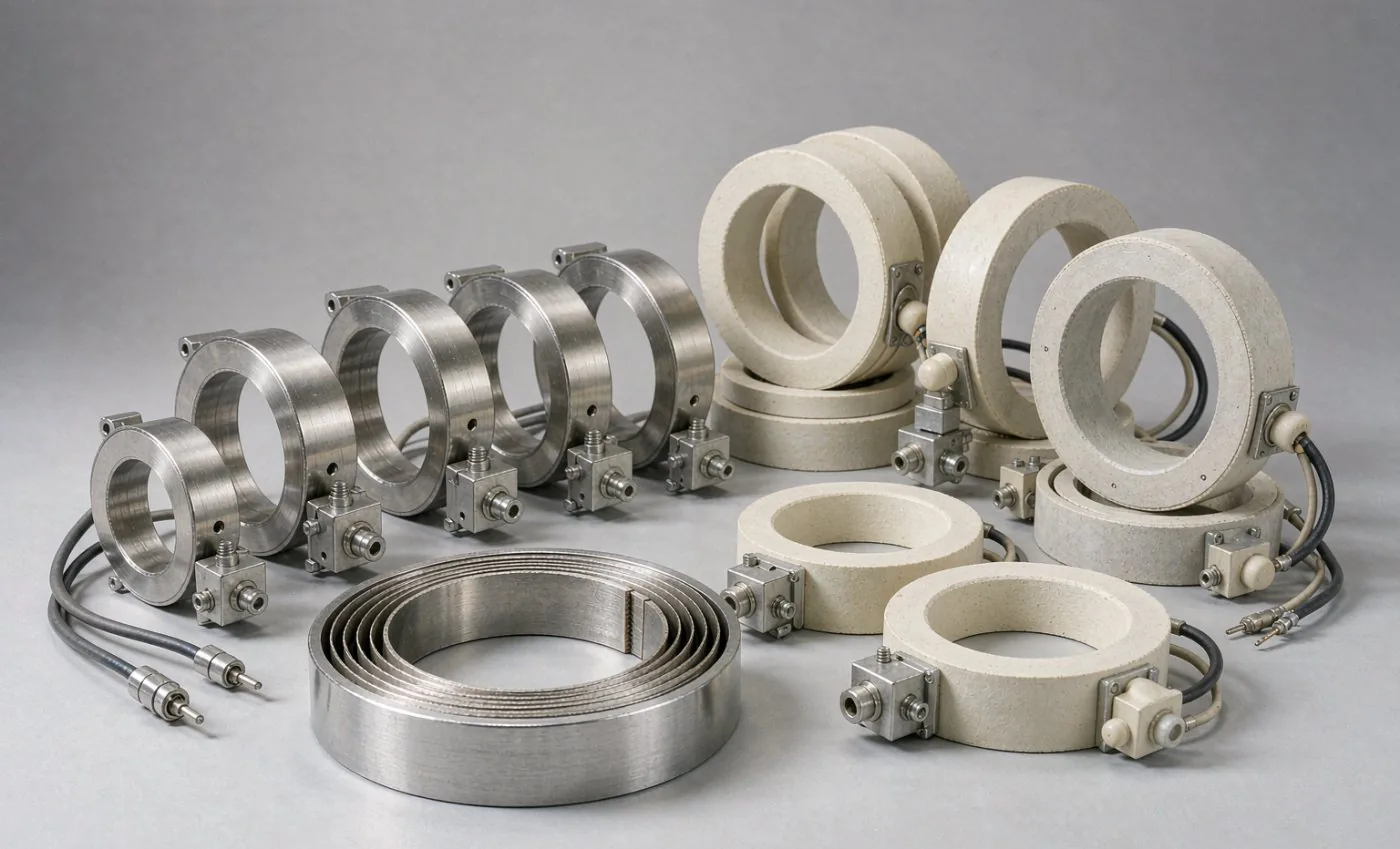
陶瓷加热圈用于机筒高温区段:功率密度、分区长度与接线盒位置的配置方法,以及表面温度低带来的车间环境改善与烫伤风险下降;高温区段建议配护罩。
云母射嘴加热圈规格:内径、宽度、功率与电压的对应关系,引线长度与接头形式,以及安装时贴合度对加热效率与寿命的影响;功率偏差会引起温区波动。
提供机型、螺杆直径与加工树脂,我们在报价前确认规格。