
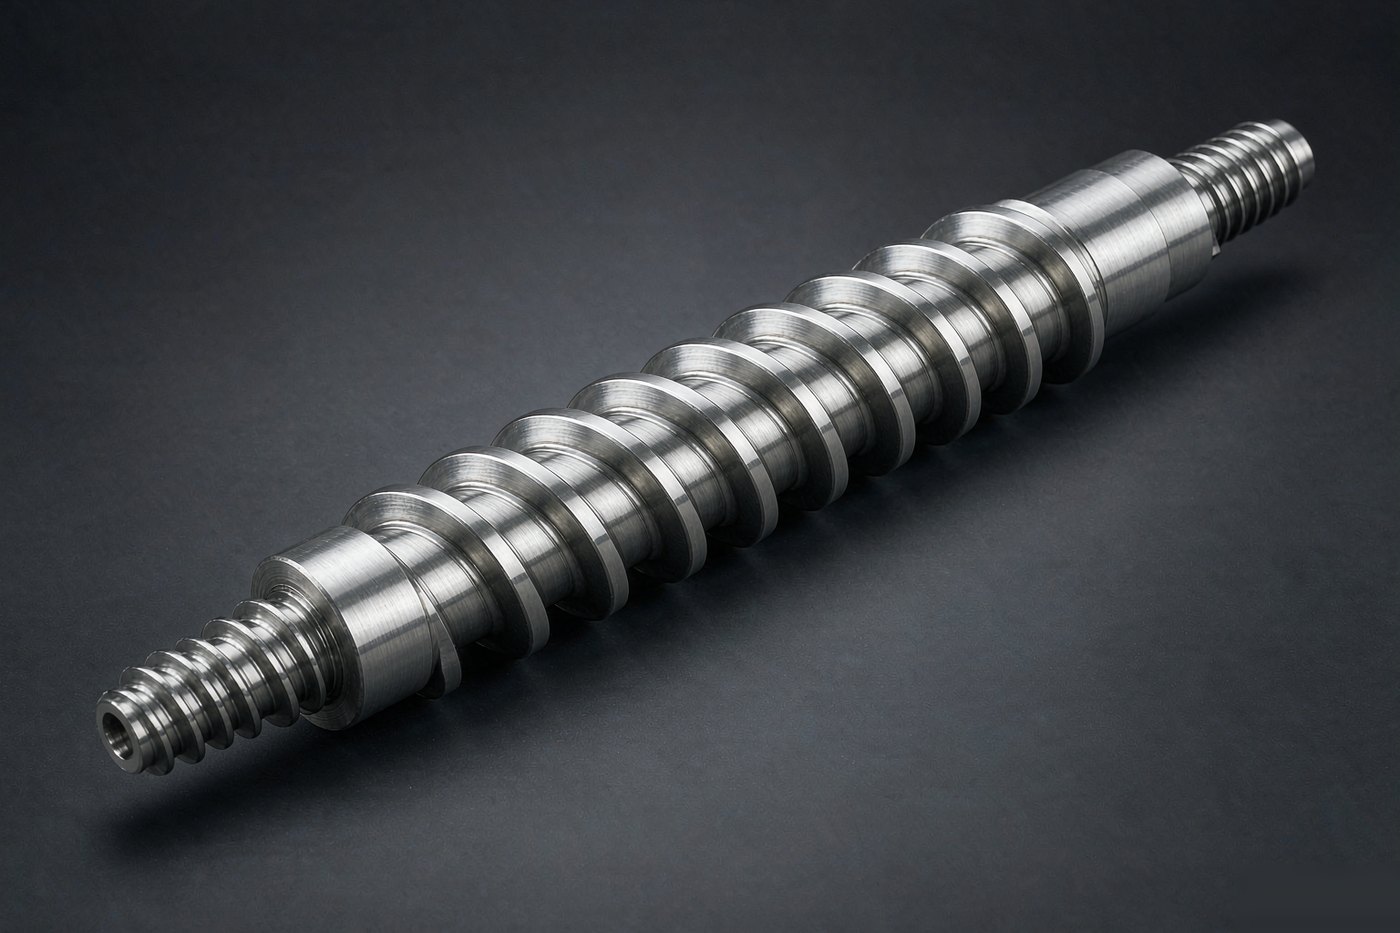
注塑机螺杆定制:氮化、双合金与镀硬铬处理
氮化、双合金与镀硬铬三种处理的注塑与挤出螺杆,按您的机筒尺寸与螺杆几何加工,不套用目录型号;提供机型、螺杆直径与加工树脂即可获得报价。
氮化、双合金与镀硬铬三种处理的注塑与挤出螺杆,按您的机筒尺寸与螺杆几何加工,不套用目录型号;提供机型、螺杆直径与加工树脂即可获得报价。

注塑机机筒按配套螺杆加工内孔,可选整体氮化或双合金衬套,含进料口、加热圈排布与射嘴孔;出厂逐项检测尺寸与硬度,交付附检验记录;可整套或单件供货。

螺杆头组件含螺杆头、止逆环、密封环与阀座,按螺杆端部结构与注射压力配套,尺寸与螺纹按旧件或图纸加工,单件补货也可承接,材质按树脂磨蚀性选择。
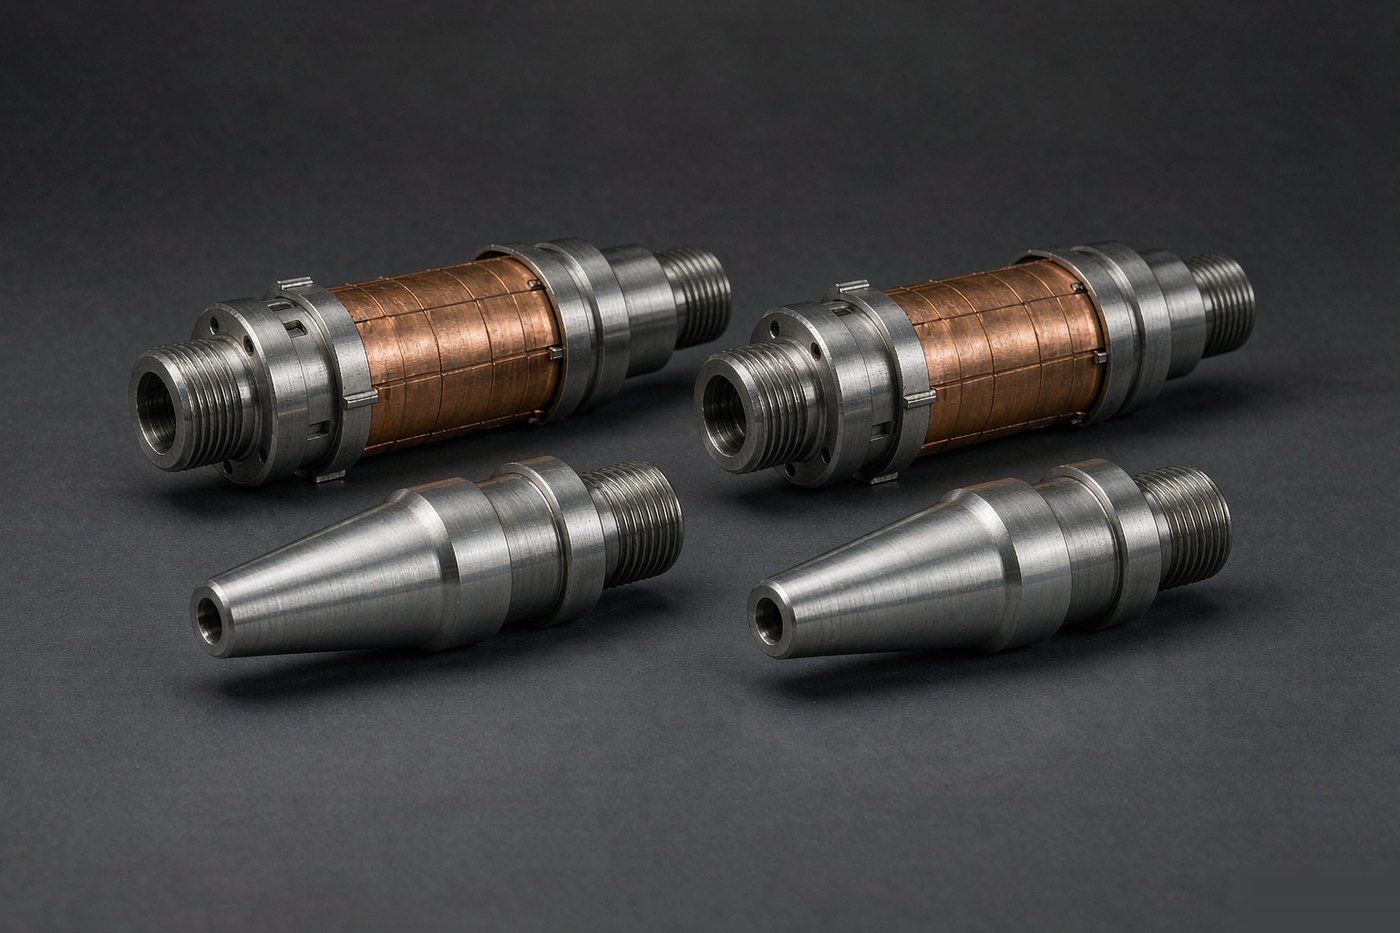
射嘴体、转接件与喷嘴:螺纹接口、孔径与流道按机型、模具浇口与树脂配置,覆盖通用料、工程料与高填充磨蚀料,无图纸时可按旧件实测反推。
三段式通用型注塑螺杆,适合 PP、PE、ABS、PS 等通用塑料与部分工程塑料,追求稳定产量而非分散混炼,按机筒内径与长径比配套加工,压缩比按料性确认;可先按旧螺杆复测。
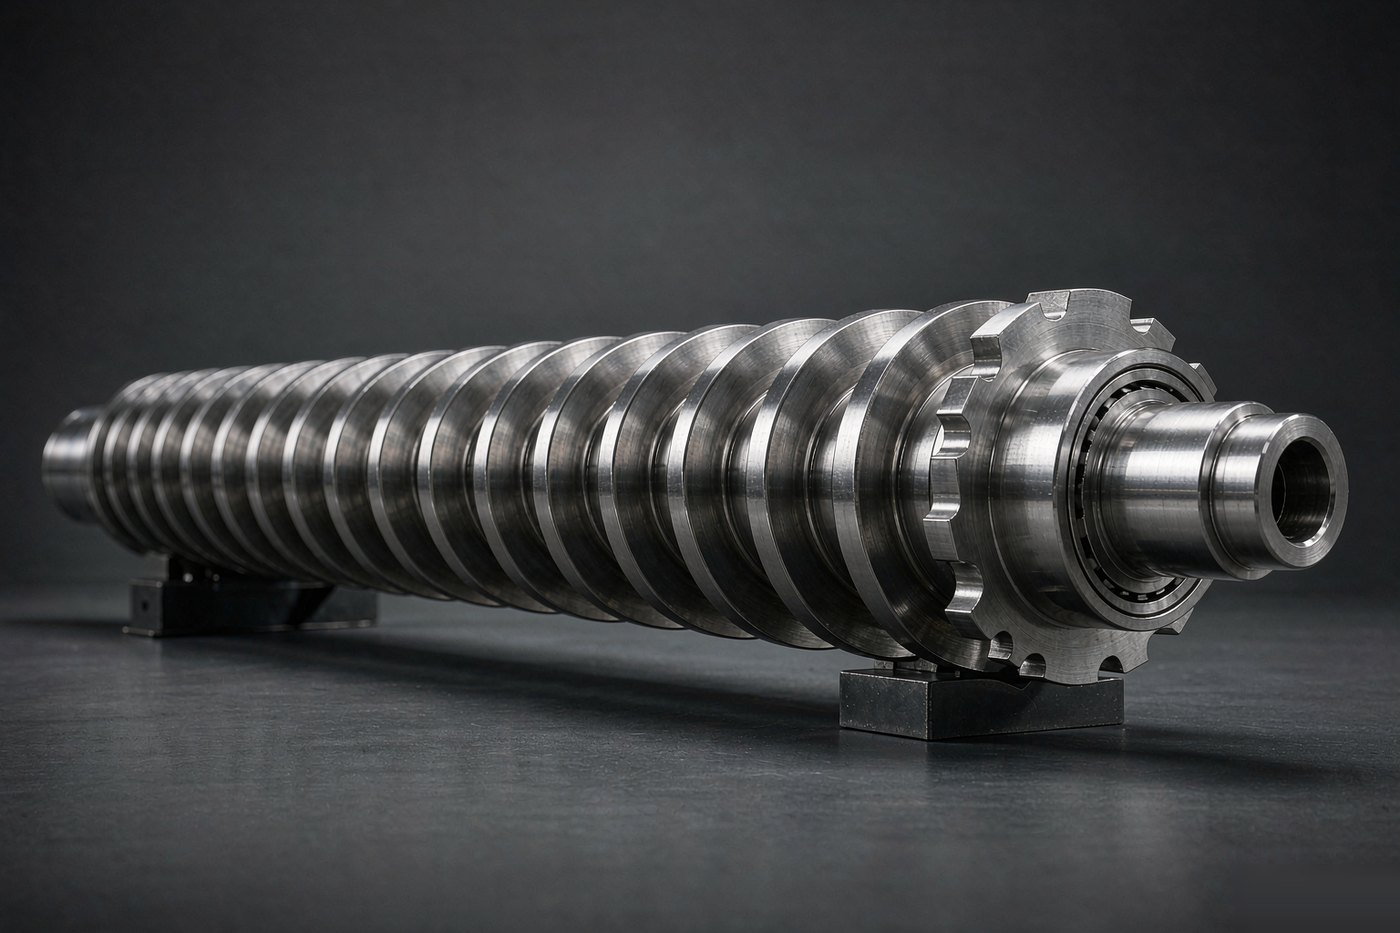
屏障型螺杆在熔融段用副棱分离固相与熔体,适合大射胶量、厚壁件与窄工艺窗口,熔温更均匀;屏障段长度与槽深按树脂熔融特性确定,报价前需确认料性。
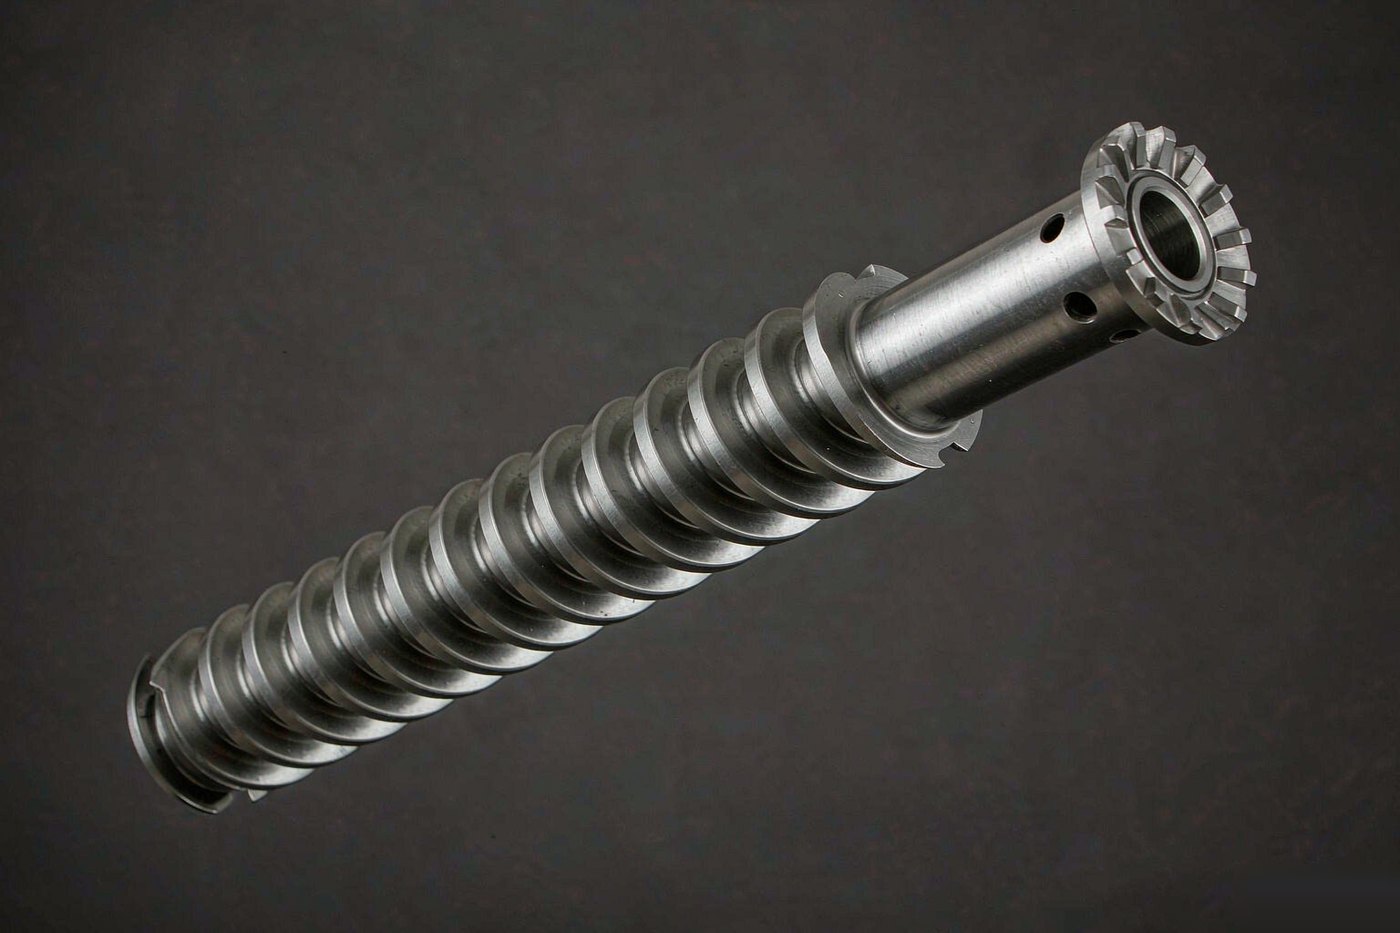
混炼型螺杆在计量段末端加销钉、Maddock 或开槽混炼头,用于色母分散、助剂混合与回料掺混,解决色差、黑点与熔温不均,混炼元件形式按分散要求选择。
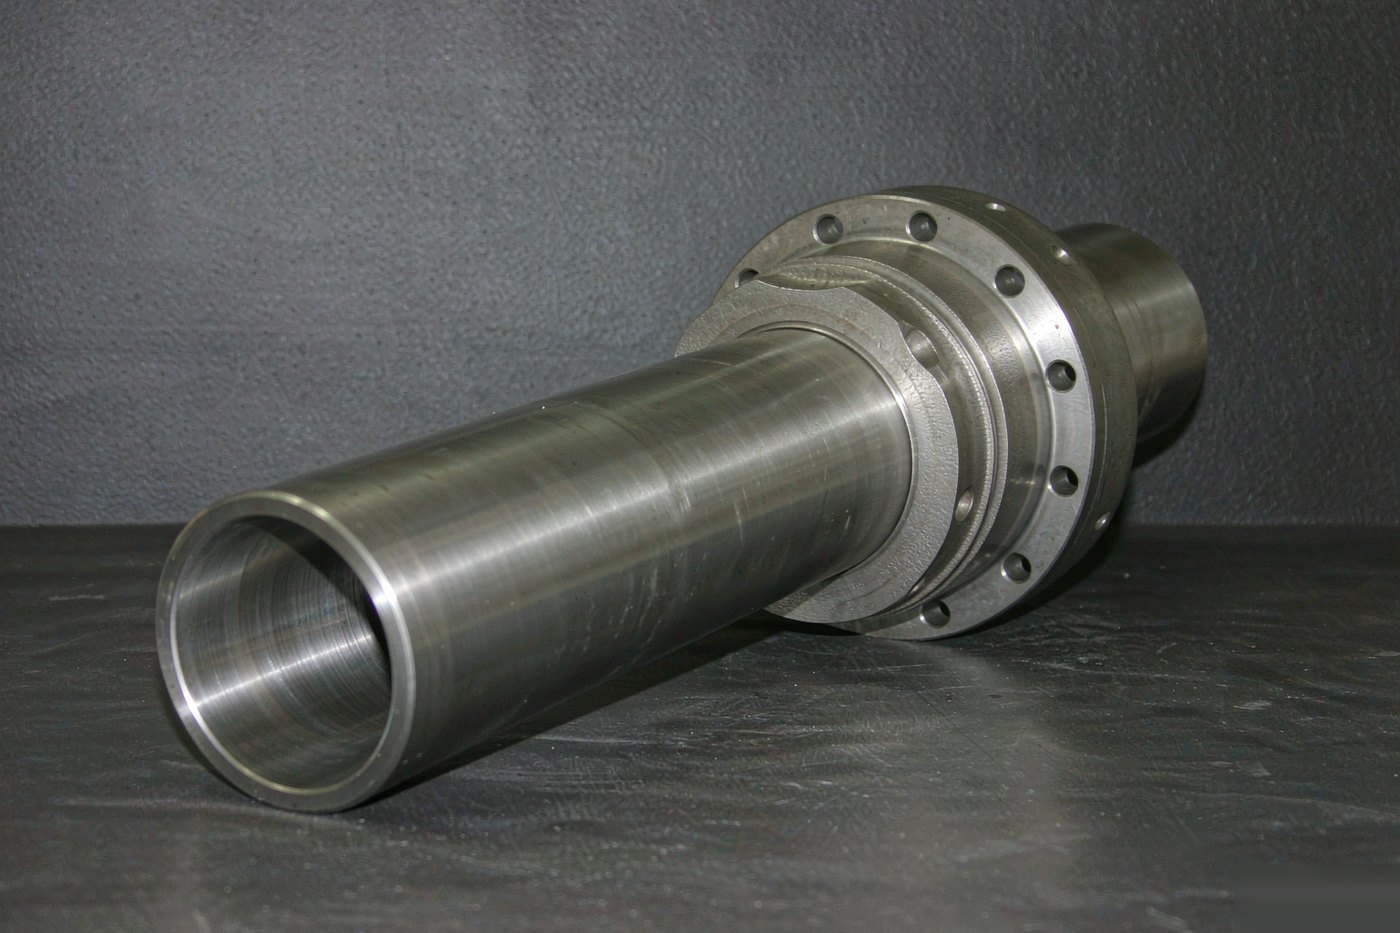
氮化机筒:孔壁经气体氮化处理,表面硬度用于无强磨损填料的通用与工程塑料,属经济型常规方案,按配套螺杆尺寸加工内孔与进料口,可单配也可整套更换。
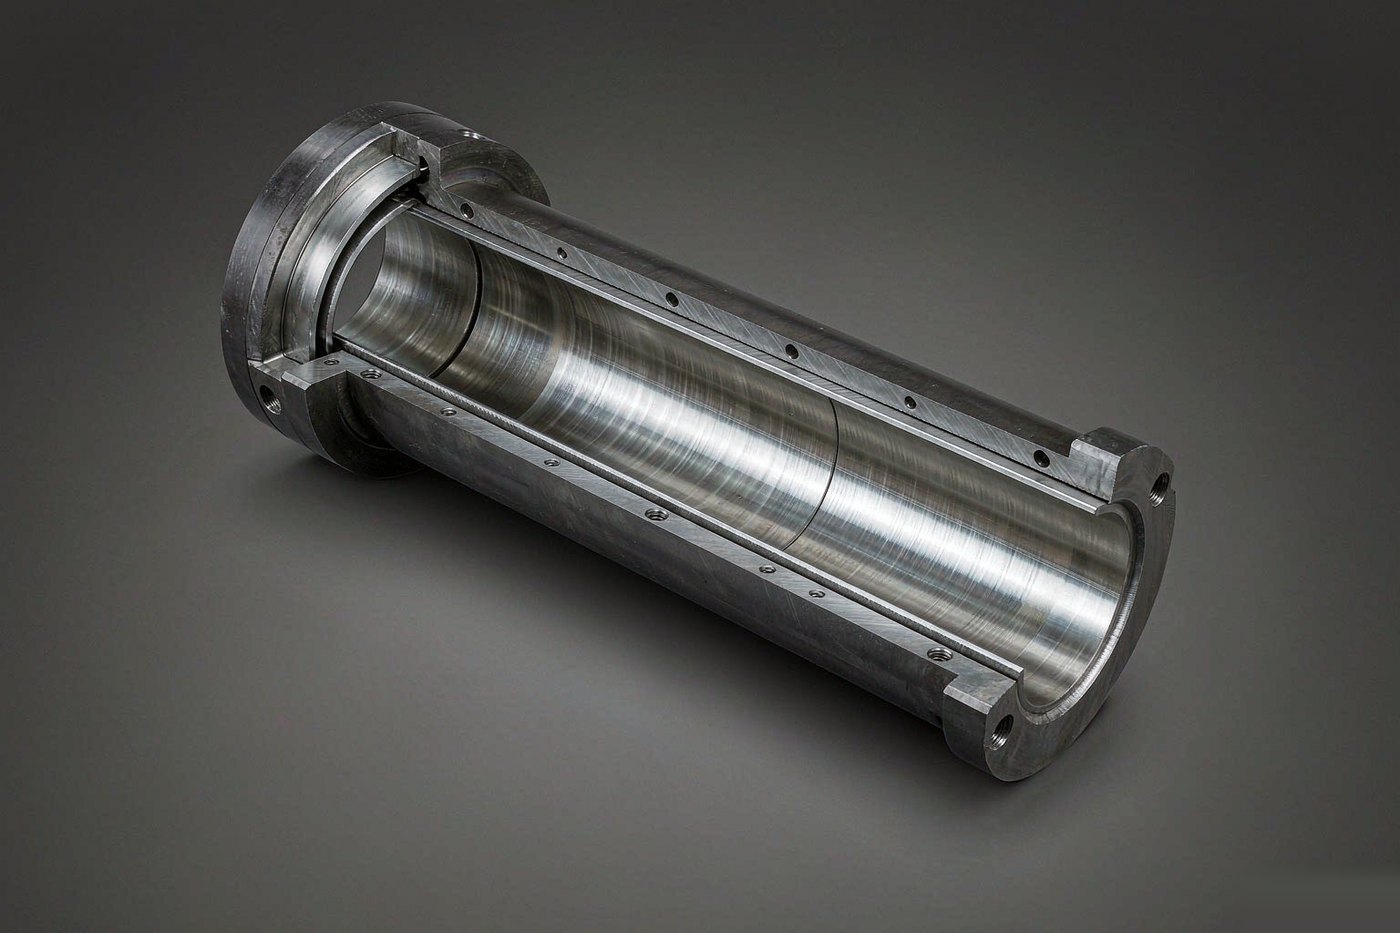
双合金机筒:内壁堆焊合金层,耐玻纤、矿物填充与磨蚀性物料,适合高填充比例与长周期生产,衬套厚度与合金牌号按工况确认,不建议用于强腐蚀树脂。
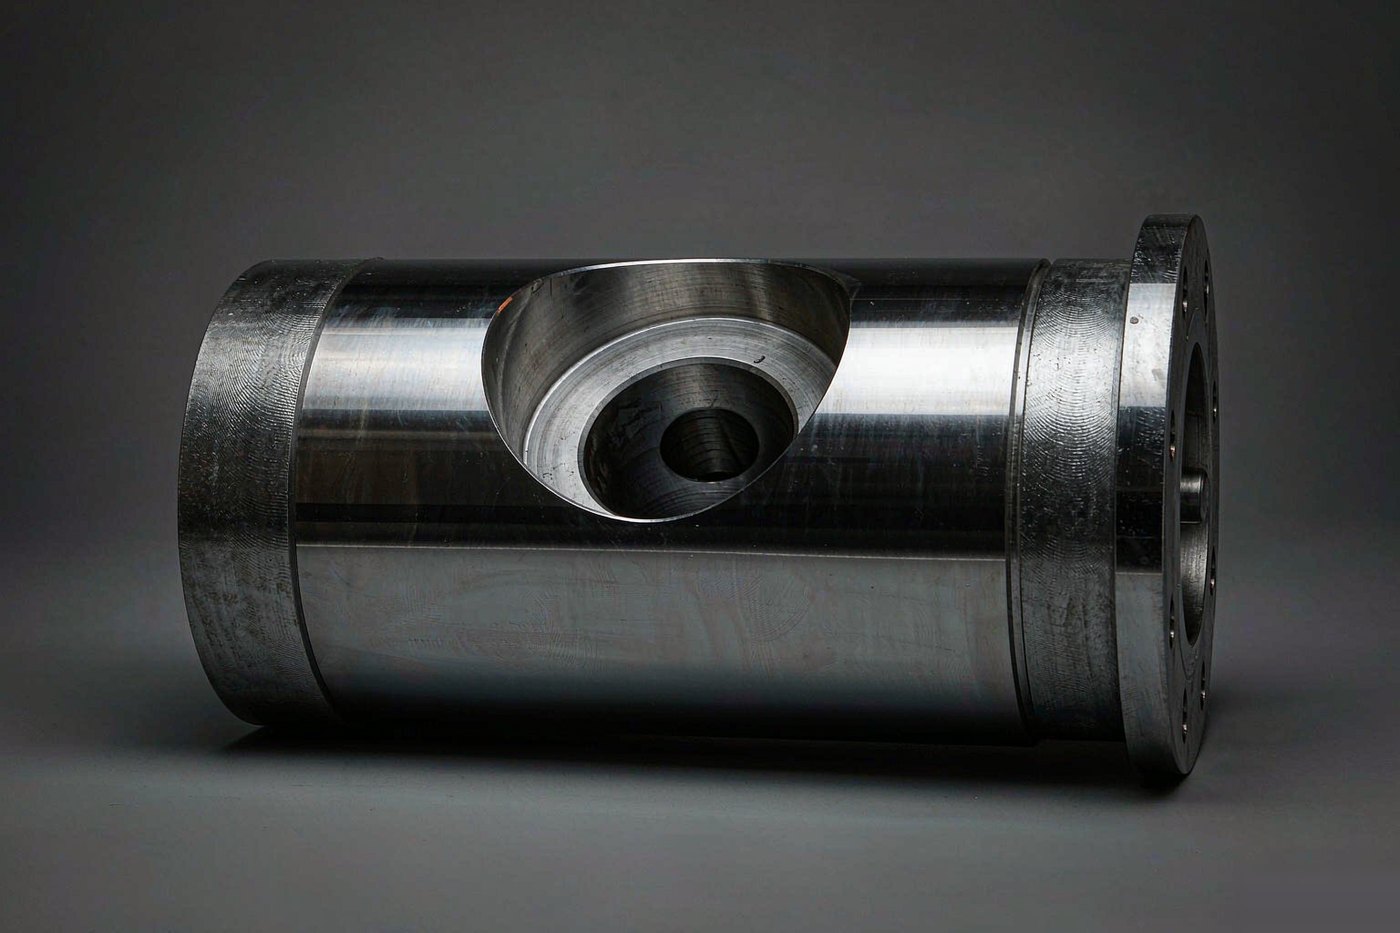
排气式机筒带排气口与减压段,适合易吸湿树脂与含挥发物的回料,可省去部分烘干工序;排气口位置与两级螺杆长度配比按工艺确定,需与排气螺杆配套。
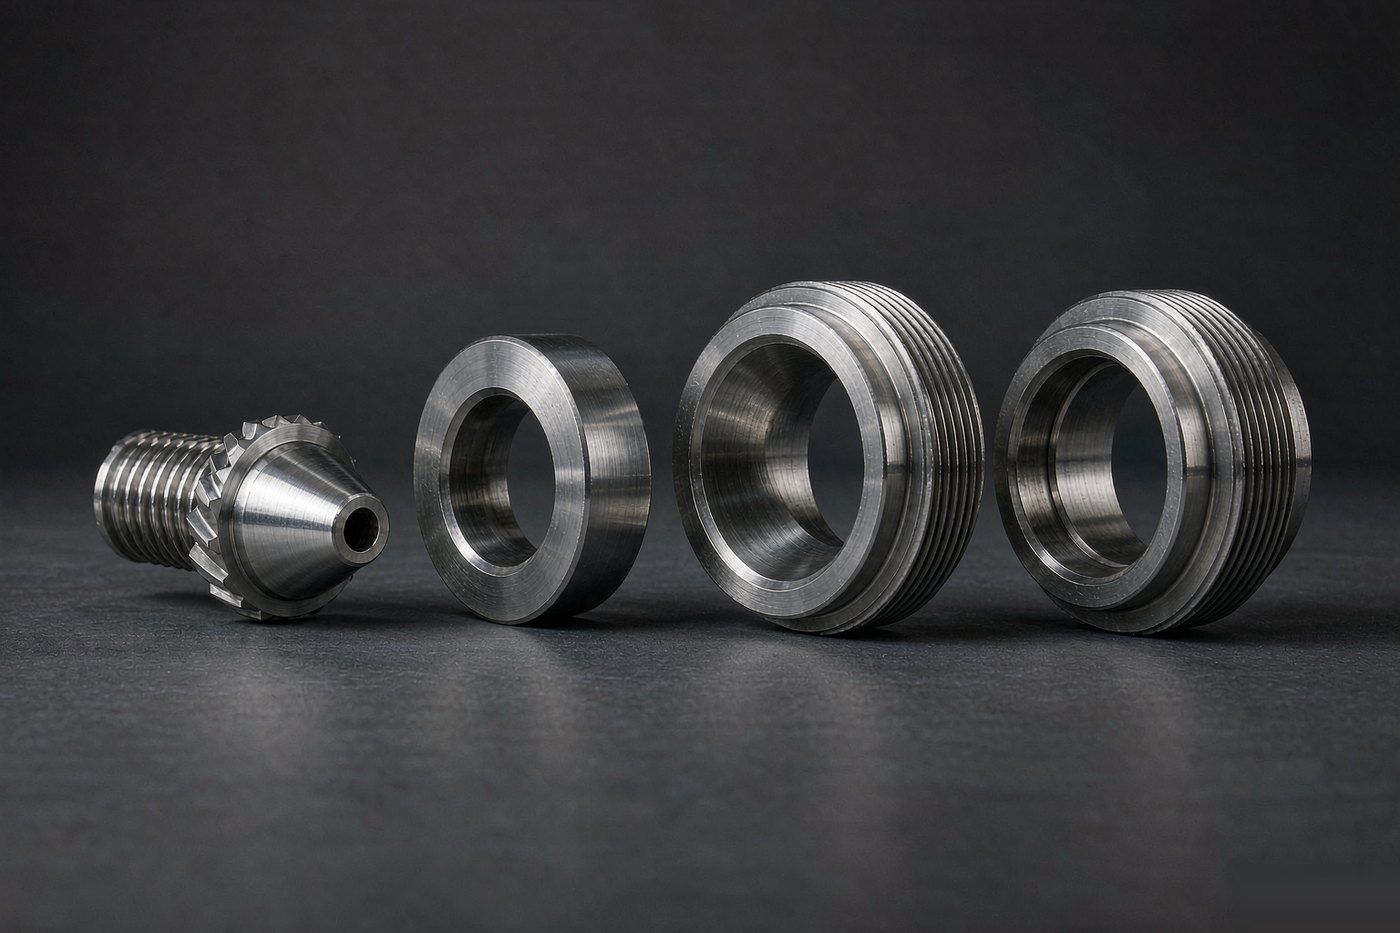
螺杆头位于螺杆前端,负责封料与过胶,按螺纹规格、球面或平面结构与止逆形式配套;磨损后会出现回料与射胶量不稳,可单件更换而不必换整支螺杆。
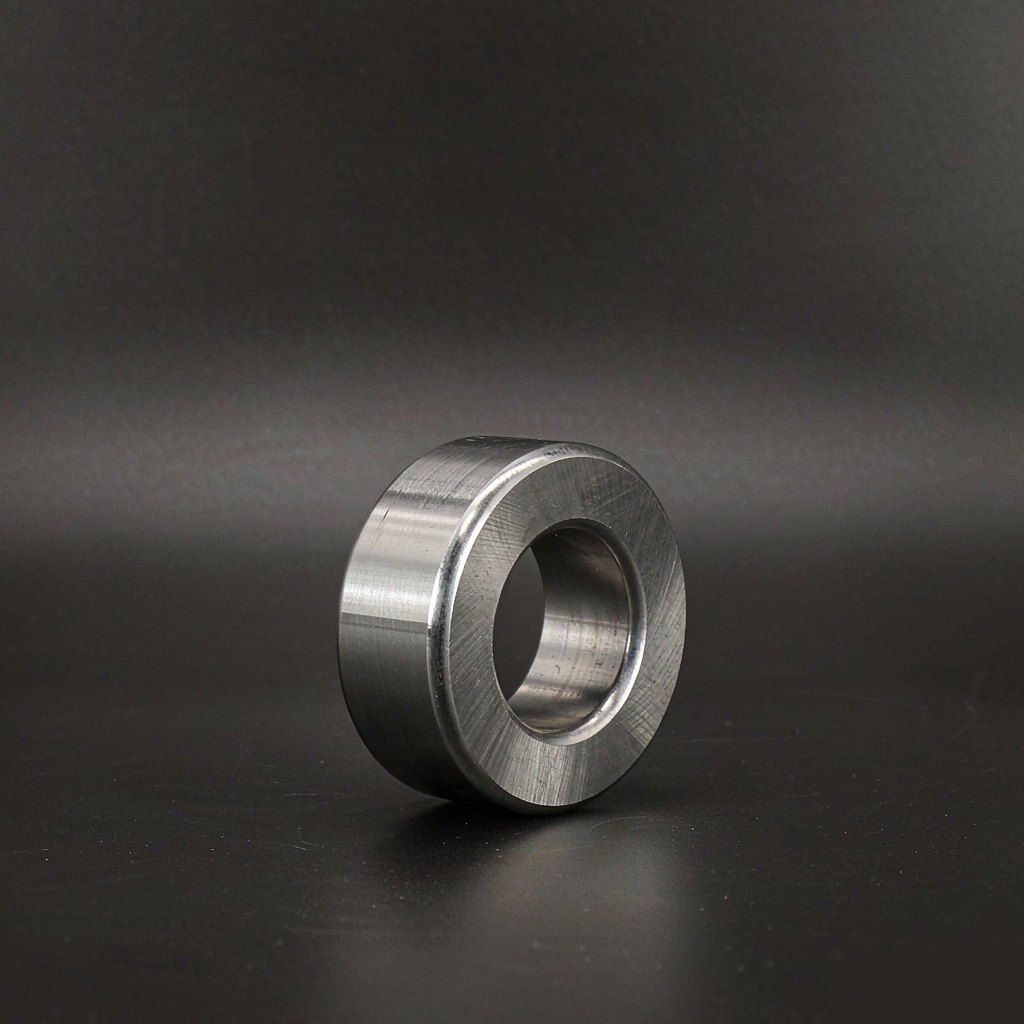
止逆环(过胶圈)用于防止注射时熔料回流,材质与硬度按树脂磨蚀性选择,通常与螺杆头、阀座成套更换,密封面配合间隙直接影响射胶重复精度。
提供机型、螺杆直径与加工树脂,我们在报价前确认规格。