
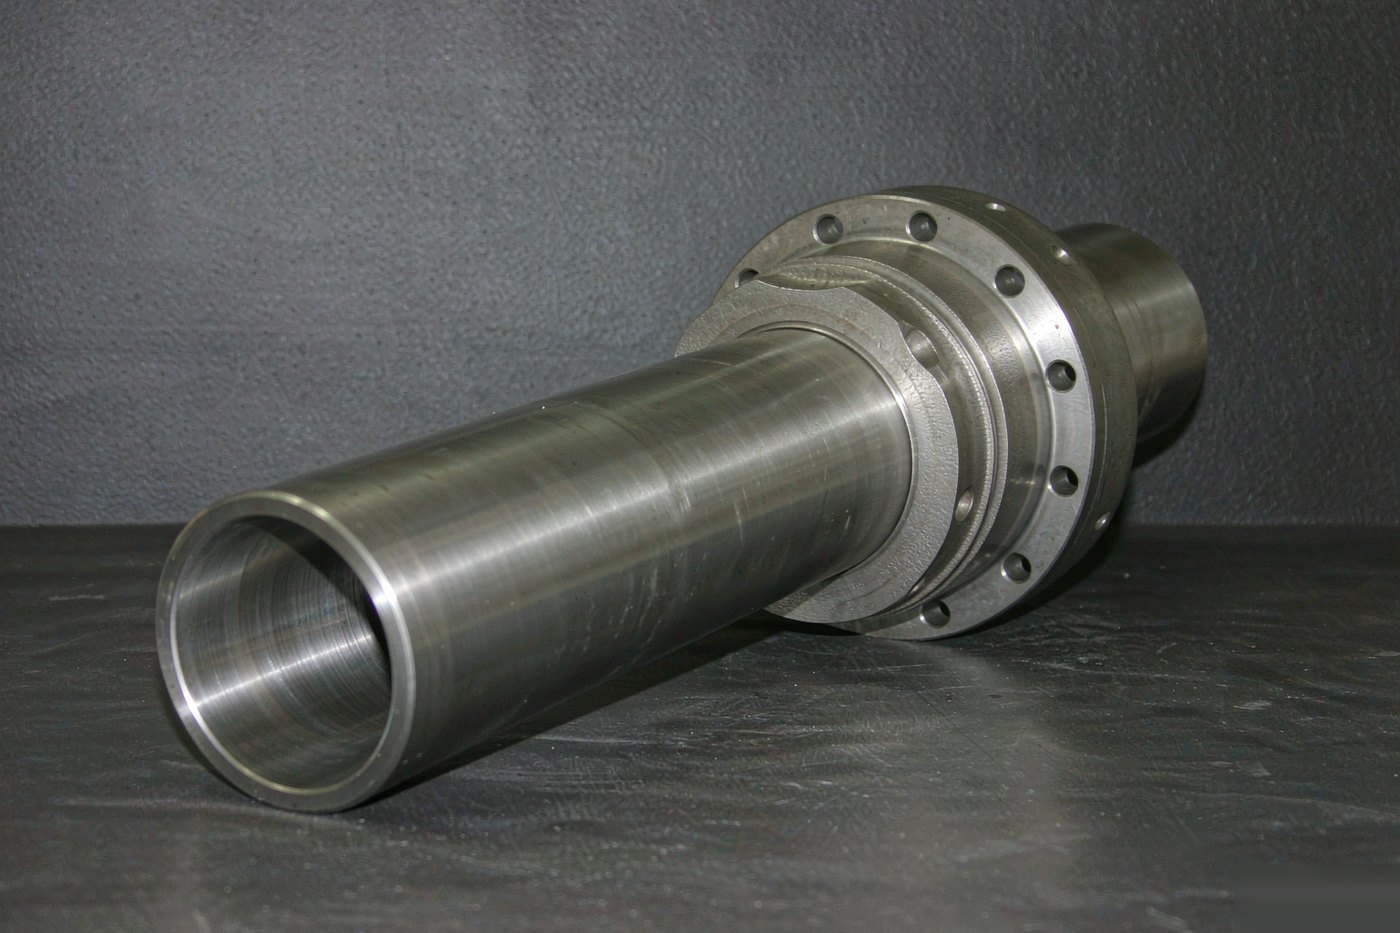

注塑机机筒
注塑机机筒定制:氮化、双合金与排气式结构
注塑机机筒按配套螺杆加工内孔,可选整体氮化或双合金衬套,含进料口、加热圈排布与射嘴孔;出厂逐项检测尺寸与硬度,交付附检验记录;可整套或单件供货。
按图纸、样件或零件号定制
按您的机筒尺寸与螺杆几何参数加工,不受标准目录限制。单件补货或批量生产均可承接。
按确认规格报价
周一至周六进行工程评审。提供机型、螺杆直径与原料,回复中给出价格、材质牌号与交期。
手上没有图纸?把旧件照片和机型发给我们,我们反推几何参数,经您确认后再加工。
详情
规格与应用
机筒是从内壁开始磨损的,而且坏得很安静。内孔大掉几个丝,螺杆与机筒的间隙变大,症状不是漏料,而是熔胶时间变长、熔体保不住压力。
我们按您的螺杆配机筒,或者螺杆机筒成套供应。内孔、进料口与法兰,按您要对接的机器接口加工。
结构形式
| 类型 | 怎么做 | 适用场景 |
|---|---|---|
| 整体氮化 | 38CrMoAlA 整体料,内孔氮化 | 通用无填充料,经济方案 |
| 双金属衬套 | 钢外壳 + 离心浇铸合金内衬 | 玻纤、矿物填充,磨蚀性填料 |
| 排气式 | 两段结构,带排气口与减压段 | 含水分、回料比例高的物料 |
| 开槽加料 | 加料口开槽,配专用螺杆 | HDPE、PP 提产,固体输送更稳定 |
寿命由什么决定
- 填料的硬度,而不是填充比例。少量硬质矿物填料,破坏力可能大于大量软质填料。
- 螺杆同轴度。与传动不同心的机筒,会先磨单边。
- 热电偶漂移导致加热圈超温。温度过高会让氮化层软化,之后就掉得很快。
- 清机习惯。残料在孔内碳化,碳化物本身就是磨料。
与螺杆的配合
机筒只是这一对里的一半。我们会按所供螺杆设定内孔与螺棱的间隙;如果您把旧螺杆寄来,我们在镗孔前先实测螺棱。若只换机筒,请提供螺杆直径与您测得的磨损量。
报价需要的信息
- 注塑机品牌型号,或内径、机筒长度与法兰图纸。
- 是否同时更换螺杆。
- 进料口位置与料口形式。
- 加热圈排布方式,若机筒需钻孔攻丝配套。
内孔公差、衬套厚度与硬度按每张订单图纸确认。以上结构形式说明我们能做什么,不是库存规格表。
相关产品
查看分类
同系列的其他部件
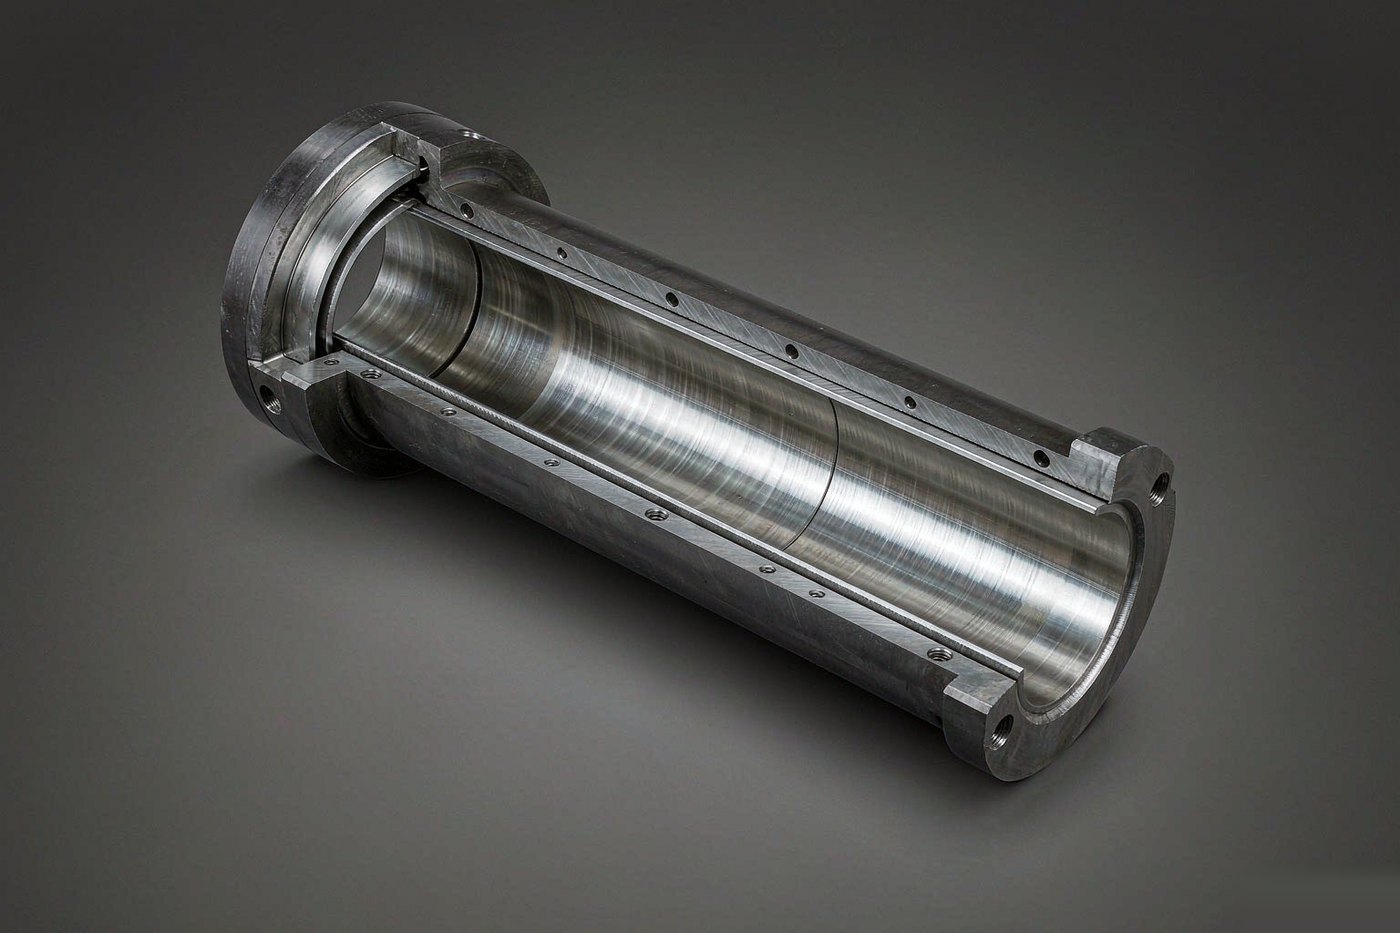
需要按您的机器匹配这支部件?
提供机型与树脂,我们在报价前确认几何、材料与表面处理。
注塑机机筒定制:氮化、双合金与排气式结构
按确认规格报价