
螺杆和机筒要不要一起换:四种场景的判断
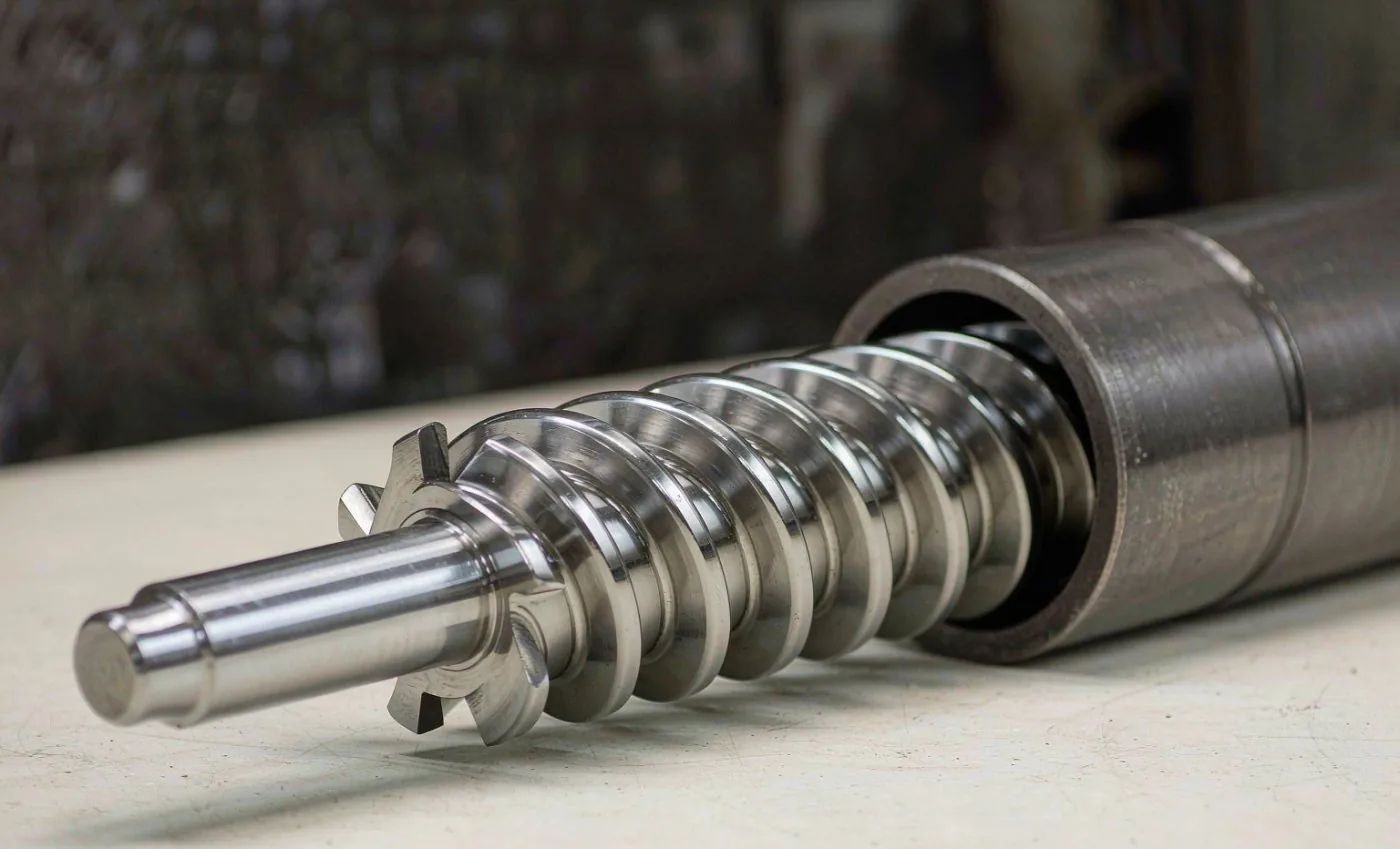
螺杆磨了,机筒要不要一起换?这是询价里被问得最多的问题之一。答案是"看机筒内孔的状态",四种场景的处理方式不同。判断依据只有一个:拆机后的实测数据。
场景一:螺杆磨损明显,机筒内孔均匀且在标准内
只换螺杆。新螺杆的内孔配做依据是机筒的实测内径,而不是名义直径——机筒用了几年,内孔必然比出厂值大零点零几毫米,新螺杆按实测值配做,才能把装上来的间隙控制回接近新机的水平。
下单时把机筒三个截面的内孔实测值发给供应商。只报机型不报实测值,做出来的螺杆只能按名义直径加工,装上后间隙偏大,等于花新螺杆的钱买半旧的塑化能力。
场景二:机筒内孔磨损超标或有沟槽,螺杆状态尚可
换机筒,螺杆按新机筒内孔修正或同步更换。内孔磨损的常见形态是射嘴端前段局部扩大和纵向拉痕。拉痕不深、扩大量小,可考虑机筒内孔重新珩磨修正;磨穿氮化层或双合金内衬出现沟槽的,修复价值不大,直接换筒。
旧螺杆能否继续用,取决于它的外径磨损量。螺杆磨损量小于间隙补偿范围的可以按新筒重新配间隙使用;磨损明显的螺杆装进新机筒,等于让新筒立刻进入加速磨损期,得不偿失。
场景三:螺杆与机筒同步磨损(最常见)
高填充料、回料比例高、长期连续生产的机台,螺杆与机筒通常一起磨损。成套更换的理由有三个:
- 间隙一次性恢复到新机水平,塑化能力、熔温稳定性同步恢复;
- 避免先换一件、几个月后再拆一次机的重复停机与人工成本;
- 新螺杆与新机筒按同一套图纸加工,配合面、进料口、加热圈位置全部对齐,装机只有一次对中工作量。
玻纤、矿物填充工况建议成套更换并统一升级到双合金;纯料或低填充工况视预算与停机窗口决定。
场景四:只磨坏了一个局部(止逆环、螺杆头、加料段)
不必动整套。止逆环与螺杆头是易损件,密封面磨损后单件更换即可;加料段局部磨损的螺杆,部分情况下可通过堆焊修复恢复尺寸(见修复与更换的专门讨论)。这类小修小换的关键同样是配合尺寸:止逆环要连同阀座一起核对配合间隙,单换环不查座,装上还是漏。
决策对照表
| 实测状态 | 建议 |
|---|---|
| 螺杆磨损超限,机筒内孔均匀、在标准内 | 只换螺杆,按机筒实测内径配做 |
| 机筒内孔扩大量小、拉痕浅 | 机筒珩磨修正,螺杆按修正后内径配做 |
| 机筒磨穿氮化层或内衬沟槽 | 换机筒;旧螺杆按磨损量决定同步换或修 |
| 两者同步磨损、高填充工况 | 成套更换,材质同步升级 |
| 仅止逆环、螺杆头、加料段局部问题 | 单件更换,核对配合间隙 |
两个常见的坑
- 新螺杆配旧机筒但没有按实测内径配做——装上去间隙超标,客户以为是螺杆质量问题,实际是间隙没配对。
- 只换螺杆不查止逆环与螺杆头的密封面——螺杆是新的,射胶量还是不稳,等于白换。
拆机测量后把数据发给我们:机筒各截面内径、螺杆各位置螺棱外径、止逆环与阀座的配合面状态。我们按数据回复"修哪件、换哪件"的建议,能单换的不推成套。
需要按实测数据核对更换方案时,把测量结果发给工程部即可。