
塑化不良排查:从螺杆磨损到工艺设置的顺序
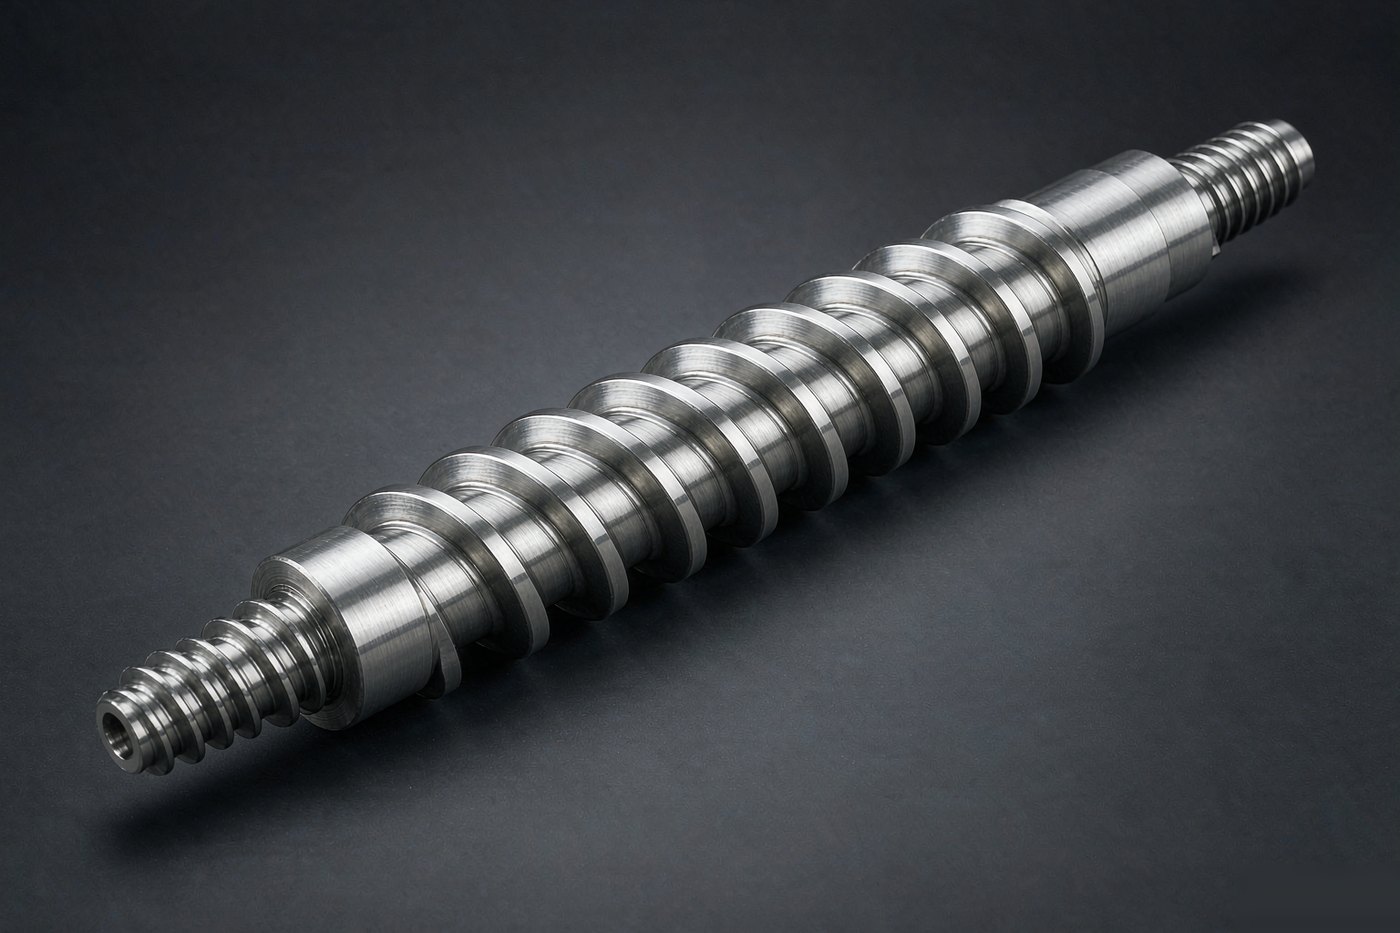
制品上出现未熔颗粒、冷料痕、熔接线发白,或者熔温忽高忽低,车间第一反应往往是"螺杆磨了"。但实际排查中,相当一部分塑化不良的根因在温度测量和工艺设置上,与螺杆无关。按下面的顺序排查,可以避免把好螺杆换掉。
第一步:先怀疑温度,而不是螺杆
塑化依赖机筒加热与剪切热的共同作用。温度测量失真时,温控器显示"正常",实际料温可能低了二三十度。
- 拿接触式测温计实测各段机筒表面温度,与温控器显示对比。偏差超过 10 度以上的温区,先检查热电偶:插入深度不足、探头松动、接线氧化都会造成漂移。
- 热电偶漂移会让该段加热圈一直满负荷加热或者提前停止加热,熔温随之波动。
- 更换加热圈后塑化突然变差的机台,优先核对功率密度与接线方式是否与原机一致。
第二步:核对背压与转速
- 背压太低:熔体在计量段得不到均匀搅拌,色母分散差、熔温不稳定。通用料常用背压在射胶量对应的中低档位起步,逐步上调到塑化时间稳定。
- 背压过高:塑化时间拉长,剪切热过大导致熔温超限、材料降解,同样表现为制品发脆、出现黑纹。
- 转速过高:加料段输送跟不上,出现"吃料不匀",塑化时间波动。转速与背压要一起调,单独拉满一个都没有好处。
第三步:排除原料与干燥因素
PA、PC、PBT 这类吸湿树脂干燥不足时,水分在螺杆压缩段汽化,熔体被气泡打断,表现为未熔颗粒样的白色痕迹、银纹,常被误判为塑化不良。核对干燥温度、时间与露点,干燥料斗的料温用实测确认,不要只看设定值。
第四步:检查止逆环回流
止逆环密封面磨损后,注射与保压阶段熔体回流,塑化阶段它在螺杆前端的位置也变得不稳定。典型表现:
- 余料量每次都不同,模间重量波动大;
- 需要更大的射出行程才能填满同样的制品;
- 熔胶终点位置不稳。
怀疑回流时,做一次"射胶终止法"检查:只射出不出胶,观察螺杆是否在保压阶段继续前移。前移明显说明止逆环封不住料。
第五步:最后才是螺杆磨损
确认前四项都正常后,再评估螺杆与机筒间隙。磨损导致的塑化不良有明确的渐进特征:熔胶时间逐月变长、同样工艺下熔温逐渐偏低、产量趋势性下降。符合趋势特征再安排拆机测量。
- 加料段螺槽深、直径大、L/D 短的螺杆,磨损对输送能力的影响更明显;
- 计量段磨损主要影响熔温均匀性;
- 长期打回料或高填充料的机台,磨损速度按季度评估而不是按年。
排查记录怎么留
把每次排查的实测料温、背压、转速、熔胶时间、余料量记录在同一张表里。塑化能力是随磨损缓慢变化的,单次数据没有趋势数据有价值。趋势变差的拐点,就是安排检修的最佳时间——比等到制品批量不良再停机主动得多。
如果排查到最后指向螺杆磨损,带上趋势数据和拆机测量结果来询价,我们按实测尺寸配加工方案;如果排查结果指向温度或工艺,也欢迎把数据发来讨论,不必要的换件对我们和您都是浪费。
塑化问题排查不确定时,把工艺参数与趋势记录发给我们,工程部帮助分析是否与注射单元相关。