
注塑机螺杆用什么钢:基材与表面处理怎么配
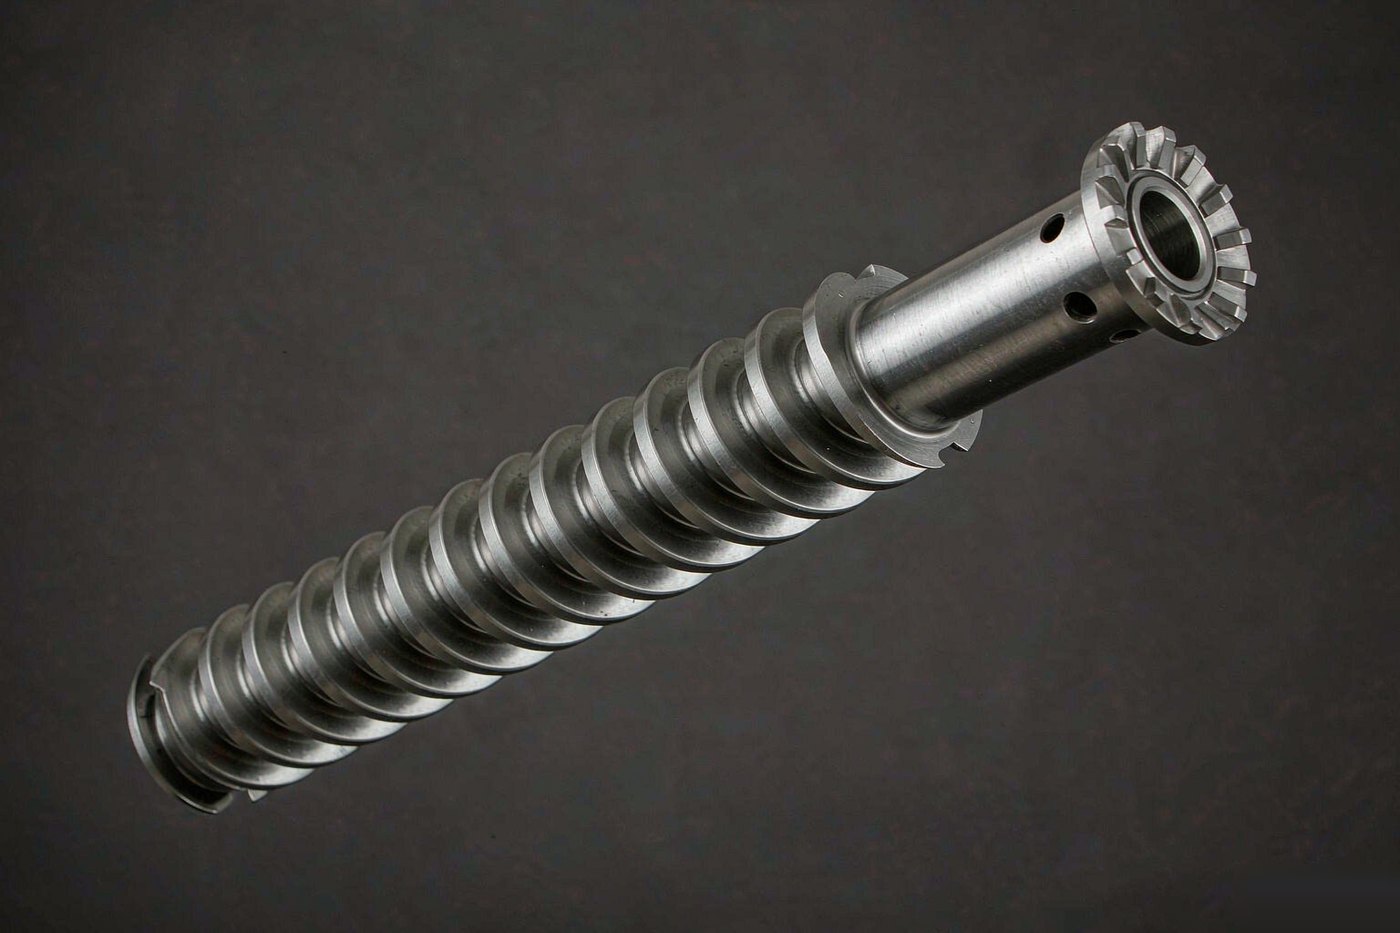
选螺杆时,"用什么钢"和"做什么表面处理"是两个层面的问题:基材决定螺杆的强度与韧性,表面处理决定它在你那种树脂面前的寿命。很多询价只问"是不是 38CrMoAlA",其实更该问的是"表面处理按我的树脂怎么配"。这篇文章把两层拆开讲。
基材:强度和韧性从这里来
- 38CrMoAlA(对应日标 SACM645):氮化专用钢,含铝量高、氮化后表面硬化效果好,是注塑螺杆最常用的基材。芯部调质后保持韧性,能承受注射单元的扭转载荷;
- 42CrMo:调质合金结构钢,芯部强度高,常作为需要堆焊或镀层的螺杆基材——堆焊与电镀需要基材有足够的支撑强度;
- 不管哪种基材,芯部调质硬度与直线度加工同等重要:表面再硬,芯部软或杆身弯,寿命都不成立。
基材通常不是用户可以直接"升级"的选项——它由加工方按工艺路线选定。用户真正能选择的是表面处理。
四种表面处理
| 处理方式 | 硬度特征(常见范围) | 强项 | 适用树脂 |
|---|---|---|---|
| 气体氮化 | 表面硬度常见 HRC 56–58 区间,层深 0.3–0.6 mm 量级 | 经济、变形小、可重复氮化 | PP、PE、PS、ABS 等无填充通用料 |
| 镀硬铬 | 铬层薄、硬度高、表面光洁 | 防腐、防粘、脱模性好 | PVC 等腐蚀性树脂、低填充且需防粘的场合 |
| 双合金堆焊 | 堆焊层硬度常见 HRC 60 以上量级 | 抗磨粒切削、层厚可恢复尺寸 | 玻纤、矿物填充等高磨蚀物料 |
| 碳化钨 | 各方案中耐磨性最高 | 极端磨蚀工况 | 高填充工程料、长周期连续生产 |
表中硬度均为行业常见范围,具体数值以订单图纸与试块实测为准——同一种处理,不同厂家的工艺控制水平差异会直接体现在寿命上。
按树脂对号入座
- 通用料(PP、PE、PS、ABS):氮化足够,性价比最高。磨损来自正常寿命消耗,按周期监控间隙即可;
- PVC 与阻燃料:腐蚀是主要矛盾,镀硬铬或双合金打底加防腐考虑。PVC 加工还要螺杆几何配合流道光滑、无滞料死角(见 PVC 螺杆设计的专门文章);
- 玻纤与矿物填充(PA+GF、PP+GF、滑石粉填充 PP):磨粒切削是主要矛盾,双合金堆焊起步,碳化钨应对长周期高填充;
- PC、PA 等工程料无填充:氮化够用,但高温成型注意温控精度——超温软化表面层的螺杆磨损会加速;
- PC 加玻纤、LCP 等高温高填充:按高温+磨蚀双工况配置,加工方应在书面规格中说明各部位的选材。
螺杆与机筒要配对考虑
表面处理的选择永远包含"对偶件"。双合金螺杆配氮化机筒,磨损转移到机筒;反之亦然。升级任何一件之前,先看另一件的状态与材质。机筒的对应选择见机筒产品页的材质说明。
怎么核对供应商的处理质量
- 氮化:问层深与硬度的检测方式(同批次试块还是随件检测),要求检验记录;
- 堆焊:问焊层牌号与厚度、有无超声探伤(防结合不良脱层);
- 镀铬:问镀层厚度与结合力检验方式;
- 所有处理:要求书面规格,写明处理部位、目标硬度范围与检测依据。
Centron 的做法是:按您提供的树脂与填充比例在书面规格中写明基材与处理方式,出厂按图纸逐项检测,检验记录随货。材质证明需要时可以提供。把您的树脂牌号和工况发给我们,我们按工况配处理方式并说明理由。
按树脂工况核对基材与表面处理,欢迎把物料信息发给工程部。