
按注塑机型号定制螺杆:需要确认的尺寸链
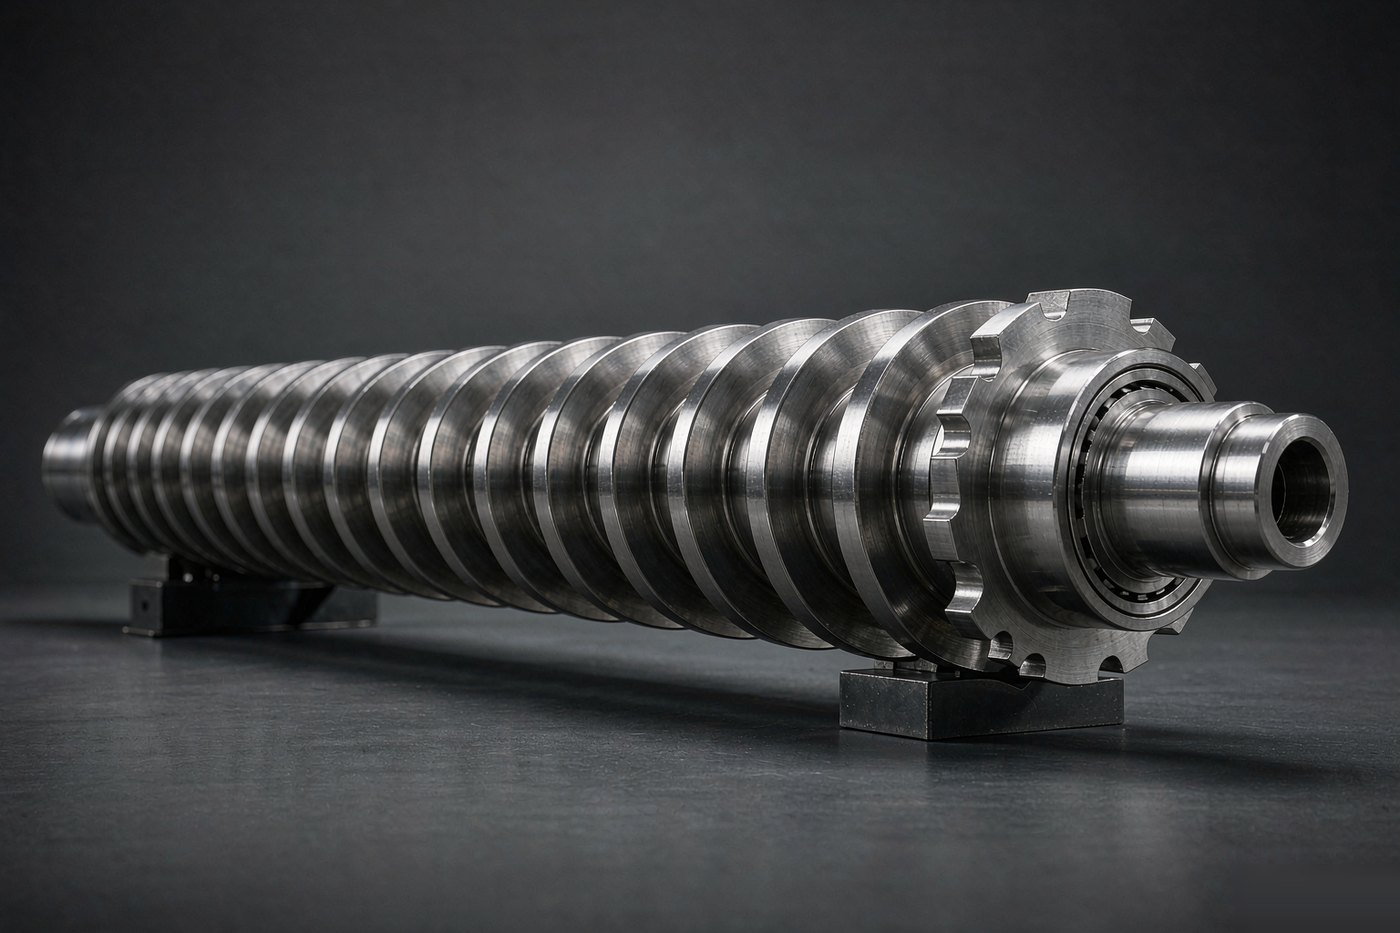
"你们能不能按我的注塑机型号配一支螺杆?"——可以。机型本身包含了一部分尺寸信息,但只靠型号还不够,一支能直接装上、塑化正常的螺杆,需要确认完整的一条尺寸链。这篇文章把这条链拆开讲清楚,也是我们报价前要跟您逐项确认的内容。
尺寸链的第一环:直径与长径比
同一型号的注塑机,不同批次可能配过不同直径的螺杆(改径是常见改造)。所以直径不能只查机型资料,最可靠的是直接量:
- 螺杆直径:量旧螺杆螺棱外径,或机筒内孔内径,两者以实测为准;
- 螺杆总长与长径比:总长从螺杆尾端面量到螺棱顶端,L/D 由直径与总长换算;
- 行程相关的有效长度:部分机台的螺杆长度受射台结构限制,加长或缩短都要留出余料位置。
第二环:螺纹规格与尾端结构
螺杆尾部与驱动结构的连接是定制件里最容易出错的地方:
- 尾端螺纹或键槽的规格(直径、螺距、旋向);
- 活塞杆连接方式:螺纹直连、花键、法兰或带止口的联接;
- 螺杆头端螺纹规格:决定螺杆头、止逆环组件的配套。
没有图纸时,把旧螺杆的这几个部位拍清楚照片(带标尺或卡尺读数),大部分连接结构可以从照片反推;实在不确定的部位,把旧螺杆寄来实测是最稳妥的方式。
第三环:加料段与机筒进料口
加料段的开口结构必须与机筒进料口对齐,否则下料不顺甚至卡料:
- 进料口形式:对称开口或偏置开口,偏置量与开口长度要一致;
- 加料段螺槽结构:常规等距等深、带开槽衬套(强制加料)机台的结构不同;
- 冷却水路:加料段机筒带水冷的机台,螺杆加料段的光洁度与槽深要匹配水冷结构。
第四环:功能段几何
以上三环解决"装得上",这一环解决"用得好"。需要您提供:
- 加工树脂与填充比例:决定压缩比、螺槽深度分布与混炼段形式;
- 现有工艺问题(如有):产量不足、塑化慢、色纹等,按问题调整几何;
- 机筒内径实测值:新螺杆按实测内径配间隙,而不是按名义直径。
没有特殊要求时,我们按树脂体系给推荐几何(通用三段式、屏障型或混炼型),并在开料前把完整的加工尺寸书面发给您确认。
常见的不确定项怎么处理
| 不确定项 | 处理方式 |
|---|---|
| 有机型没有图纸 | 查机型标准螺杆参数 + 旧件照片/实物核对 |
| 机台改过径、来源不明 | 必须实测机筒内孔与旧螺杆 |
| 尾端连接拿不准 | 寄旧件实测,或先发多角度照片初判 |
| 不知道原压缩比 | 量旧螺杆加料段与计量段槽深换算 |
| 树脂与填充比例说不清 | 按您提供的制品与工艺描述做保守推荐,并说明调整空间 |
报价前我们确认什么
按我们的流程:您提供机型、直径与树脂(有图纸或旧件更好)→ 我们整理出待确认尺寸清单 → 双方逐项确认 → 书面规格 → 报价。开料前所有尺寸以书面确认为准,不含"大概"。这样做的成本是多一轮沟通,收益是螺杆装上就能用,不用反复试错。
只有机型没有图纸?把机型、旧螺杆照片和加工的树脂发给我们,工程部整理尺寸确认清单后回复。