01
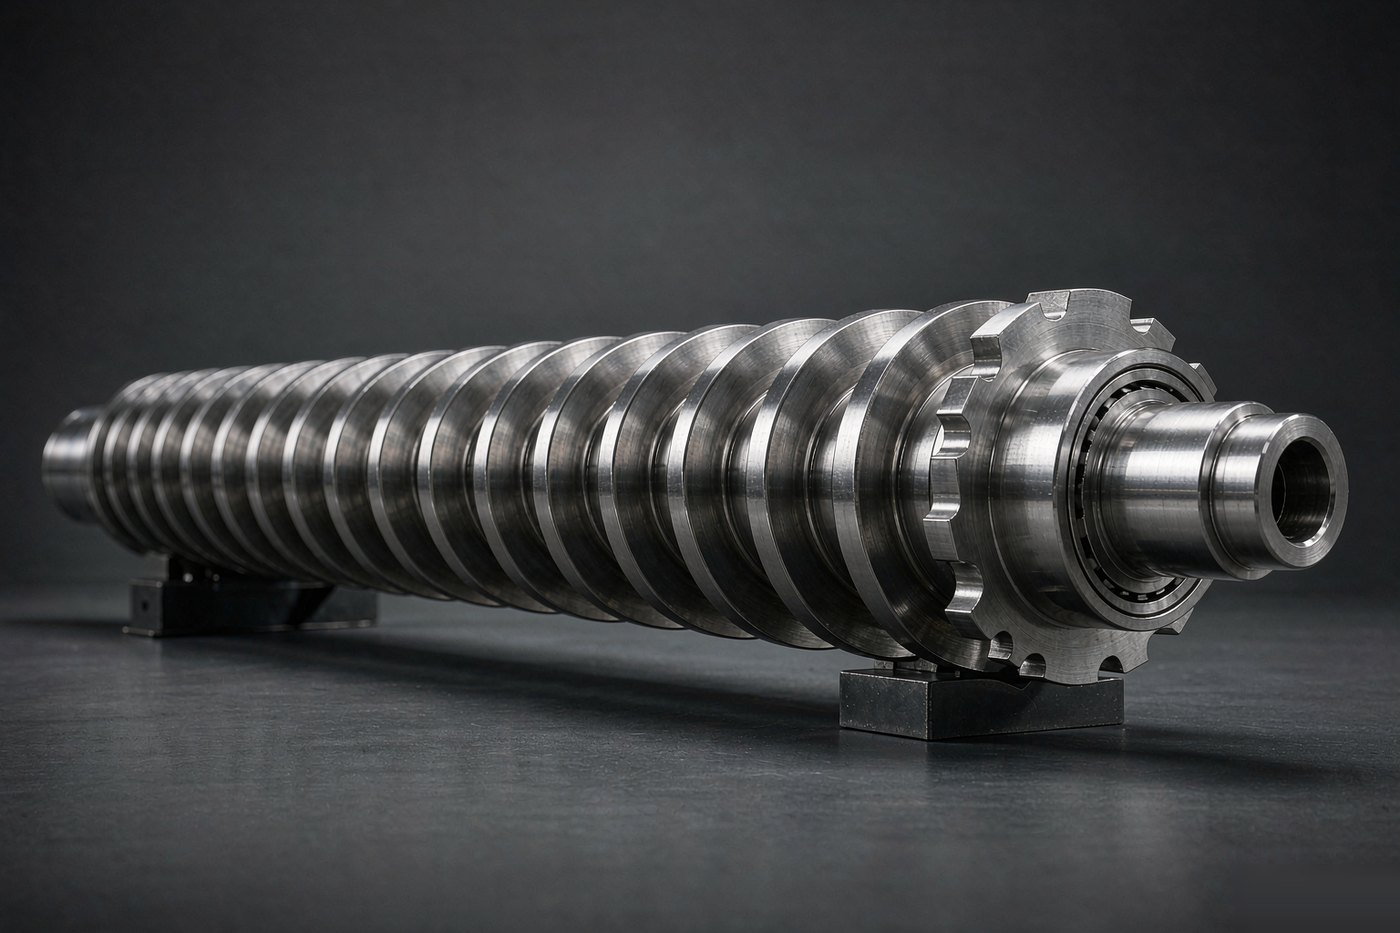
注塑机螺杆
螺槽深度、螺距与压缩比,按您使用的树脂与射胶量匹配。
查看螺杆再硬的螺杆,如果与树脂不匹配,磨损速度也和软螺杆一样快。我们从材料对钢材的作用出发。
合金牌号与表面处理依据树脂的磨蚀与腐蚀特性选择——玻纤增强、腐蚀性或通用料——而不是照抄目录默认值。
车、铣、磨到螺杆在机筒内正常运转所需的公差,螺棱型线按图纸确认的规格加工。
内孔、外径、跳动与表面状态在包装发运前逐项对照图纸检查。
多数早期失效的螺杆并不是材料问题,而是几何参数从未与实际工艺匹配——剪切过大、压缩不足、混炼段无法分散颜色。
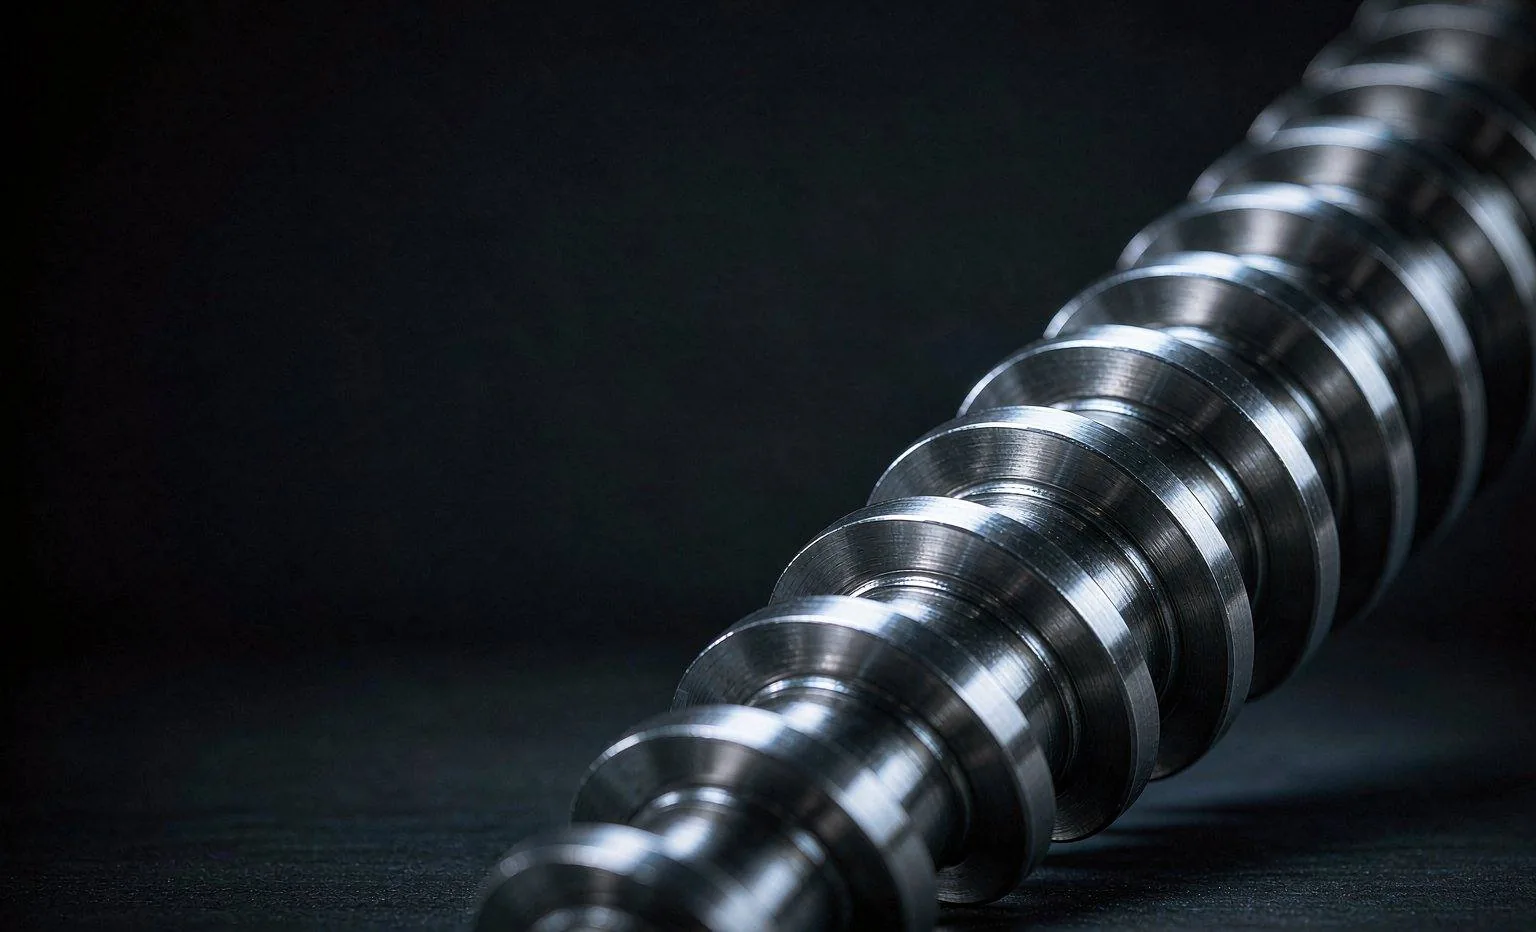 示意图
玻纤与矿物填充料对螺棱磨损很快,合金牌号与表面处理按填料含量来定。
通用料长周期生产:看重的是产出稳定与换色干净,而不是峰值速度。
薄壁多腔模具需要快速塑化,以及一模接一模都稳定的射胶量。
小射胶量、严公差:熔体温度必须从射嘴到浇口保持一致。
精细结构与短周期,重点在熔体均匀性与射嘴温度控制。
磨蚀性 PVC 与填充料:防腐处理与衬层硬度决定使用寿命。
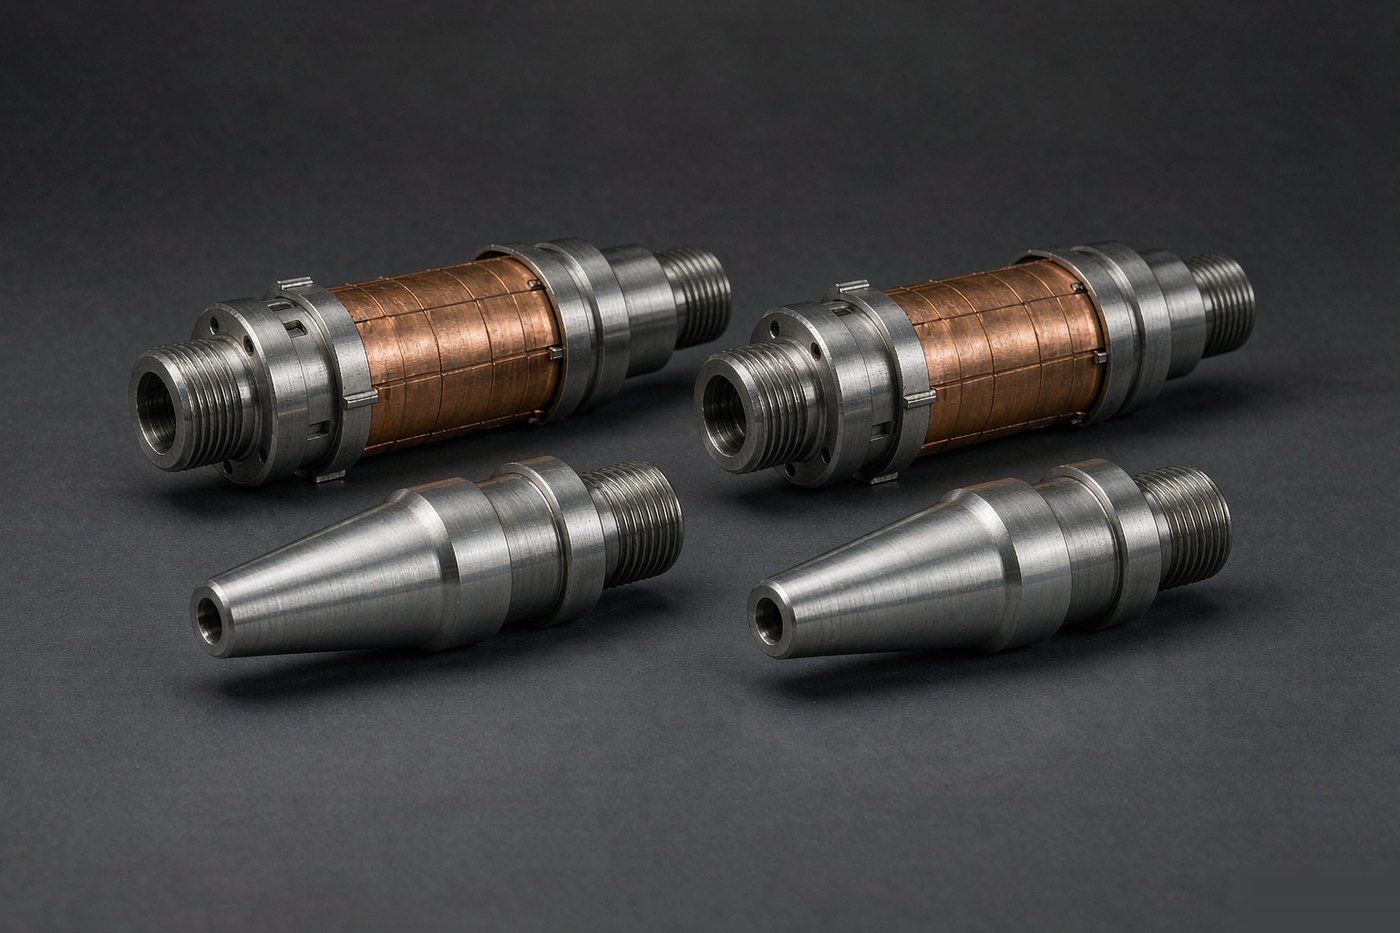
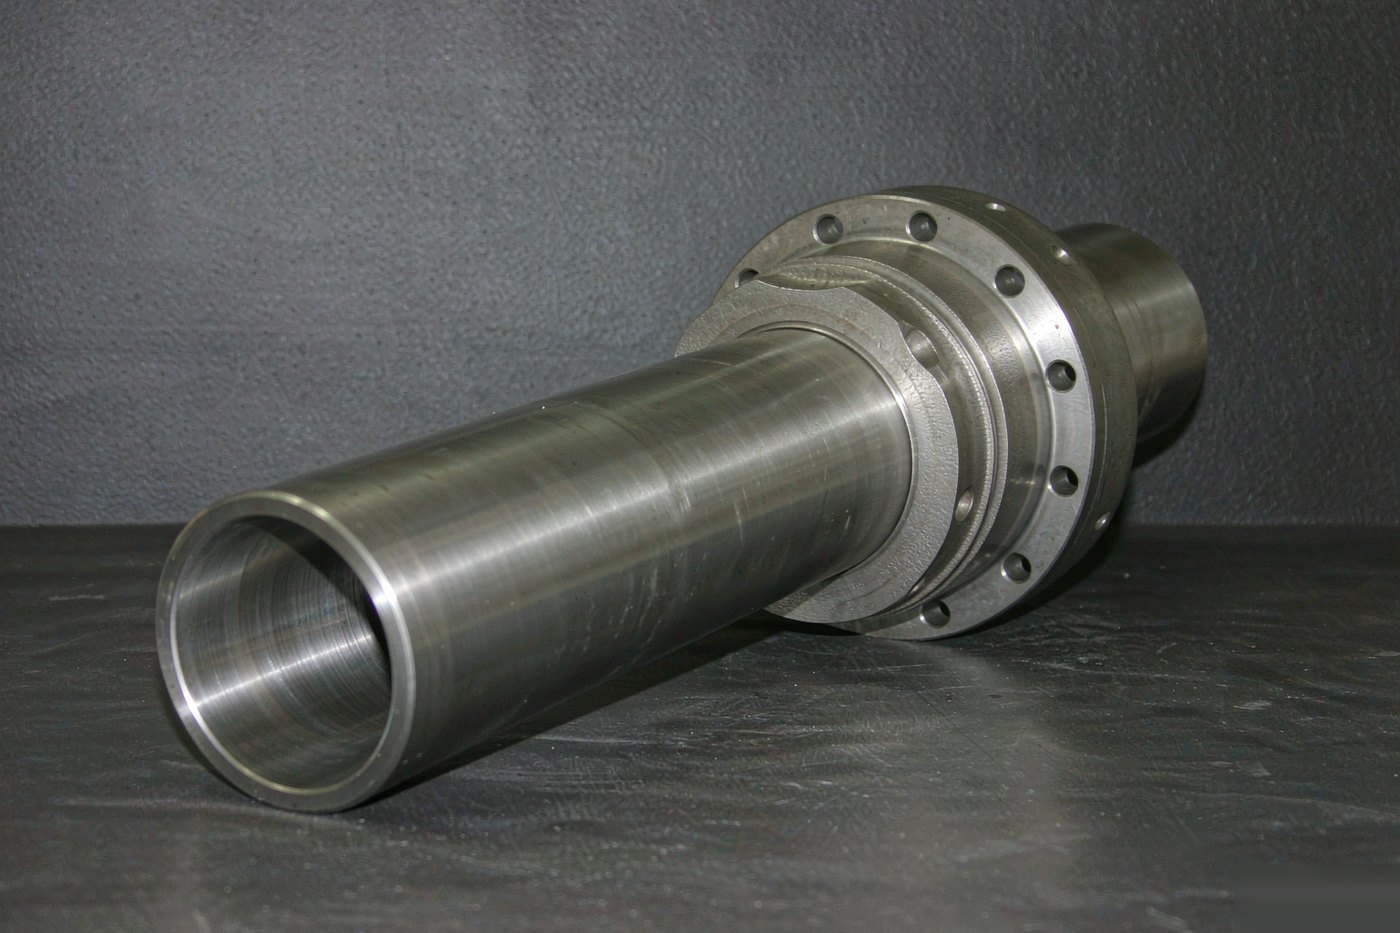
注塑机螺杆常用基材 38CrMoAlA 与 42CrMo 的特性,氮化、镀硬铬、双合金堆焊与碳化钨四种表面处理的适用树脂对照与选择依据。
阅读更多